高精度陶瓷套管是现代光纤网络中最关键的组件之一。尽管尺寸微小,但这些小圆柱体却是使高速数据传输成为可能的隐形英雄。它们的唯一目的是确保两根光纤近乎完美的对准。这项任务要求的制造精度几乎难以理解。在一个以光为基础的世界中,这个微小的组件使光保持流动。
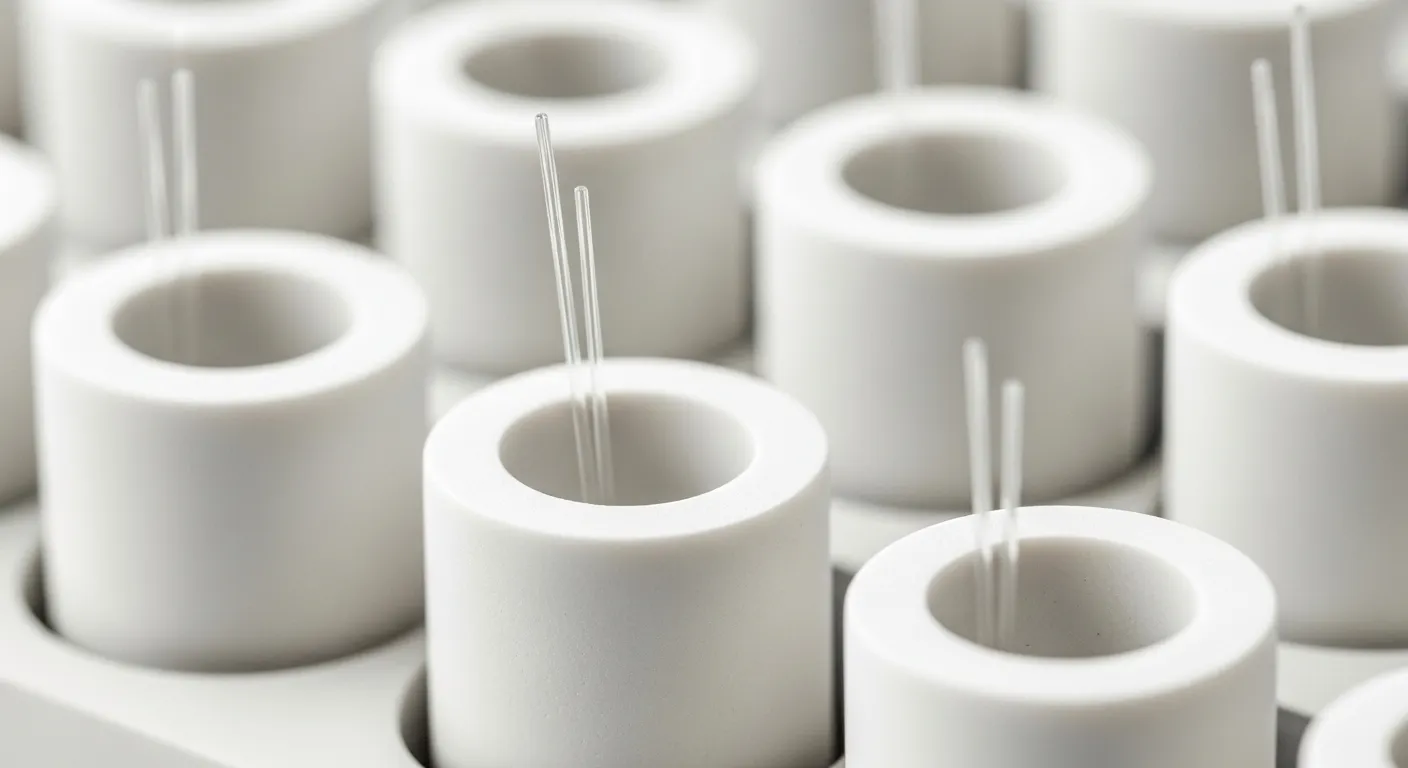
价值数百万美元的数据中心的整体性能可能会因单一的低质量连接而受到影响。完美的 400G 数据流和损坏的信号之间的差异以微米为单位。本文探讨了高精度陶瓷套筒背后的工程、材料科学和计量学。我们将介绍它们为什么重要、它们是如何制造的,以及区分优质组件和故障点的质量指标。
核心问题:插入损耗和不对中
要了解套筒,首先必须了解它解决的问题。每次连接两根光纤时,都会存在“插入损耗”的风险。这是连接点处发生的光功率或信号强度损失。该损耗以分贝 (dB) 为单位进行测量。
插入损耗可能由两类因素引起:
- 固有损耗:这些是光纤本身不可避免的差异,例如芯直径或材料的不匹配。
- 外部损耗:这些是连接点的机械问题。这就是套筒发挥作用的地方。主要的外在损失是“横向不对中”,也称为磁芯偏移。
单微米的高风险数学
横向错位是光纤连接的最大敌人。对于长距离和高速通信的标准单模光纤 (SMF) 来说尤其如此。
单模光纤的纤芯宽度仅为 8 至 10 微米 (μm)。它比人类血细胞还要小。光信号仅在这个微小的核心内传播。如果一根光纤的纤芯与下一根光纤的纤芯没有完全对准,光就会“错过”并损失在包层中。
数字是无情的。仅 1 微米的横向偏移就会导致严重的 0.5 dB 信号损失。一些专家表示,仅 0.3 微米的偏移就会导致 0.4 dB 损失。当“精英”低损耗连接器的行业标准要求总损耗为 0.2 dB 或更低时,很明显没有误差余地。对准必须是一微米的一小部分。这就是高精度陶瓷套筒存在的全部原因。
解决方案:为什么氧化锆 (Y-TZP) 是标准
早期的连接器使用金属套管,通常是磷青铜。这些都是失败的。金属相对较软,反复使用会磨损并腐蚀。磨损过程还会产生可能堵塞纤维的微小碎片。
解决方案是在先进技术陶瓷中找到的。行业标准材料是氧化钇稳定氧化锆 (Y-TZP)。这与家用陶瓷不一样。它是一个具有独特性能组合的工程奇迹。
极高的硬度
氧化锆的莫氏硬度超过 8。这比钢硬得多。这意味着套筒不会刮伤或变形。连接器可以插拔数千次,并且套管的精确尺寸将保持不变。
高断裂韧性
这是氧化锆最重要的特质。大多数陶瓷都是脆性的;它们破碎了。 氧化锆,得益于氧化钇,具有较高的断裂韧性。它可以吸收冲击并抗裂。这对于“分体袖”设计至关重要。
亚微米表面光洁度
氧化锆可研磨和抛光至几乎完美光滑的表面。这很重要,原因有二。首先,粗糙的内表面可能会划伤光纤插芯。其次,光滑的表面使套圈能够完美地滑入并自定心。
热稳定性
该材料具有非常低的热膨胀系数。它的尺寸不随温度变化。这对于具有热通道和冷通道的数据中心的设备至关重要。对于能够承受寒冷冬季和炎热夏季的现场设备来说,这也至关重要。
分体袖与纯色袖
高精度陶瓷套筒有两种主要类型。两者均由氧化锆制成,但用途不同。
分体陶瓷套筒
这是最常见的类型。它用于光纤适配器(耦合器)。开叉袖有一条沿着整个长度切割的狭窄狭缝。这个缝隙是故意设计的。它允许硬套管以微小的、受控的量弯曲。当插入套圈时,套管会压缩。这种压缩可产生轻柔、牢固的抓握力。它将套圈牢固地固定在正中心。这种设计使套管能够适应套圈外径的微小变化。
实心陶瓷套筒
实心套管是刚性的、不间断的管子。它没有缝隙。这些套筒的内径要求更高的精度。它们用于有源光学元件内部。这包括收发器(如 SFP 模块)和其他光学模块。在此应用中,套筒将光纤插芯与激光器或光电二极管对准。由于不存在“弯曲”,因此套管和套圈的制造必须具有精确匹配的公差。
亚微米级精密制造
创建公差为百万分之一米的组件是一个高度受控的多阶段过程。它是化学和机械工程的融合。
步骤1:从粉末到“绿色部分”
该过程并不是从固体块开始的。它始于 Y-TZP 氧化锆超纯细粉。
- 配方: 氧化锆粉末与专有的聚合物粘合剂混合。这会产生糊状原料。
- 注射成型:将原料加热并在高压下注射到精密钢模具中。该工艺称为陶瓷注射成型 (CIM),用于形成零件。
- “绿色部件”:模制部件现在称为“绿色部件”。它很脆,比最终套筒大约 20%。这种尺寸差异是为了考虑收缩。
步骤 2:脱脂和烧结
现在必须将绿色部分转变成硬陶瓷。
- 脱脂:将部件放入低温炉中。这个过程会慢慢烧掉聚合物粘合剂。必须逐步进行,以防止零件破裂。
- 烧结:然后将部件移至高温炉中,温度通常超过 1,500°C。在此温度下,氧化锆颗粒会熔化。该部件收缩,变得异常致密和坚硬。
步骤 3:实现精度(磨削和研磨)
烧结后,套筒变硬,但其尺寸尚未精确。这是最关键、最困难的阶段。
- 研磨: 套筒的外径 (OD) 研磨至其精确规格。这是使用金刚石涂层砂轮完成的。
- 研磨:内径 (ID) 是最关键的尺寸。它是通过称为研磨的过程完成的。 “研磨棒”(一根精密金属棒)涂有金刚石浆料。该浆料是含有特定尺寸(例如,6 微米)的金刚石颗粒的液体膏体。研卷在套筒内旋转,慢慢抛光内壁。
- 抛光:研磨过程之后通常进行最终抛光步骤。这使用更细的金刚石浆料(例如,3 微米或更小)。此步骤可实现镜面光滑的表面光洁度,其粗糙度 (Ra) 仅为 0.003 µm。
也可以使用旋转超声波加工 (RUM) 等先进技术。该方法结合磨削和高频振动来加工硬质氧化锆。
质量语言:关键精度指标
在采购高精度陶瓷套管时,“好”并不是一个有效的衡量标准。质量是由特定的、可验证的指标语言定义的。这些是在温控计量实验室中测量的。
内径 (ID) 精度
这是最基本的指标。对于专为 1.25 mm LC 插芯设计的套管,ID 必须准确。高精度套筒的内径公差为±0.001 mm (±1 µm)。这可确保套圈贴合,但又不会太松。
同心度
这是最重要的性能指标。同心度是衡量内孔相对于外壁的中心程度的指标。如果孔偏离中心,纤芯就会偏离中心。这 是 横向错位。顶层套筒的同心度为 0.002 毫米 (2 微米) 或更少。优质低损耗套管的同心度为 1 µm 甚至 0.5 µm。
圆度(圆度)
内孔必须是正圆。任何偏差或“椭圆度”都会导致套圈倾斜。这会导致另一种类型的损失,称为角度不对中。高精度套筒保证了高圆度。
如何衡量这些指标
制造商无法“猜测”这些公差。他们使用专门的计量设备:
- 气压计:这些是测量 ID 的标准。精确体积的空气通过套筒。通过测量背压,系统可以计算出亚微米精度的内径。
- 激光测微仪:这些非接触式工具使用激光束扫描外径。
- 视频检测系统:配备先进软件的高分辨率相机用于测量同心度、圆度,并检查是否有任何视觉缺陷或微裂纹。
全球标准:性能证明
这些标准分为两类。
1。过程质量标准(ISO 9001)
这是最基本的标准。 ISO 9001:2015 认证不适用于套管本身。它适用于制造商。这证明他们拥有记录在案、经过审核且可靠的质量管理体系 (QMS)。这是一个强烈的“值得信赖”的信号。这意味着制造商拥有确保批次之间一致性的流程。这就是为什么陶瓷套筒美国和陶瓷套筒欧洲等地区的顶级供应商都强调这一认证。
2。性能和测试标准 (IEC/TIA)
这些标准没有定义 如何 制作套管。它们定义了最终连接的性能和 测试方法. 高精度陶瓷套筒 是使连接器能够满足这些严格性能等级的支持组件。
- IEC 61280-4 和 TIA-568-C:这些标准定义了在已安装网络中测试插入损耗(衰减)的参考方法。
- IEC 60793-1-40:这是衰减的特定测量程序。
- 高可靠性标准:最苛刻的应用(例如军事和航空航天)有自己的标准。例如,MIL-PRF-29504B 是光纤终端的军用规格。它需要使用高质量的氧化锆陶瓷元件来确保恶劣环境下的可靠性。
顶级印度陶瓷套管供应商或全球分销商必须能够提供零件,使其客户能够构建通过这些测试的组件。
结论:连接的隐形基础
高精度陶瓷套筒是实现技术的完美范例。它是一个看不见的组件,是我们数字世界的基础。它的性能不是以千兆位来衡量的,而是以使这些千兆位成为可能的亚微米公差来衡量的。
从氧化锆的材料科学到研磨和抛光的复杂制造,每一步都专注于一个目标:消除横向不对中。高性能套管和普通套管之间的区别就是 0.2 dB 连接和 1.0 dB 故障之间的区别。在网络中,这些损失是累积的。质量不仅仅是一种偏好;更是一种选择。这是数学上的必然性。