先进陶瓷结构的孔隙率受到起始粉末质量、成型密度、粘合剂去除、烧结参数和最终加工的影响。致密化以及孔径和分布的控制对于先进陶瓷产品的强度、绝缘性、耐磨性和耐腐蚀性、密封性和尺寸精度起着重要作用。
什么是先进陶瓷中的孔隙率?
孔隙率表示陶瓷体中的空区域。以下是孔隙率的一些分类:
• 开放孔隙:在对环境开放的配置中可以发现空隙。这种孔隙率会降低材料的吸收性和耐腐蚀性以及密封效果。
• 闭孔:这种孔隙可以限制材料中的一些空隙。这种封闭的孔隙率会影响材料的密度、强度和热特性。
• 互连孔隙:当孔隙是互连类型时,可以引起液体或气体的流动。
• 设计的孔隙率:当孔隙率是设计的类型时,它可以为材料提供更多的功能和有效性,适用于许多应用,包括但不限于流体控制、催化、隔热和过滤。
先进的陶瓷部件可以表现出设计的孔隙率。孔隙率的大小取决于组件的应用。
为什么孔隙率很重要?
高或不均匀的孔隙率可能导致承载面积减少、裂纹增加、气密性降低以及绝缘性能恶化。还可能导致抛光后出现气孔、收缩不均匀、表面光洁度变差。应与部件的密度、晶粒结构和加工要求一起进行评估。
制造过程中孔隙是如何形成的?
陶瓷粉特性
先进陶瓷的生坯密度受到起始陶瓷粉末特性的影响,包括颗粒尺寸和形状、团聚程度、纯度、水分含量和流动性。先进陶瓷是利用优化堆积原理制造的。精细分级的粒度分布可改善填充并减少致密化(烧结)过程中需要去除的空隙空间。
粘合剂和添加剂分布
在先进陶瓷中,粘合剂、添加剂和烧结助剂的分布不均匀和/或质量差可能会导致内部缺陷、大空隙和
成型压力和生坯密度
不同的成型方法,如干压、冷等静压、注射成型、挤压和流延成型,可产生不同的生坯密度型材。气孔的形成是成型压力不足的结果。另一方面,压力不平衡通常会导致强烈的残余应力,还可能导致分层和开裂。对于大多数涉及复杂几何形状成型的情况,关键考虑因素应该是实现均匀的生坯密度,而不是最大化成型压力。
脱脂对孔隙率的影响
脱脂的主要考虑因素是在不影响生坯完整性的情况下去除粘合材料。快速加热可能是气体滞留的原因,而残留的粘合剂则是黑芯、大孔和裂纹的原因。
烧结前比烧结后更容易解决缺陷。这对于经常产生气体滞留的厚壁、盲孔和狭窄通道尤其重要。
烧结对密度的影响
烧结的目的是实现颗粒的结合,从而减少孔体积。
• 低温烧结会导致高度残余孔隙率,同时粘合不完全。
• 在此范围内的高温会导致平均晶粒尺寸,而控制保温时间会改善致密化。
• 保持时间过长会对晶粒尺寸产生负面影响。
• 在适当的范围内加热和冷却可以控制应力和收缩。
• 气氛:可能需要空气、真空、惰性气体或特殊气氛。
不同的先进陶瓷材料需要特定于材料的烧结周期。
不同先进陶瓷材料的孔隙率控制
| 材质 | 主控焦点 | 典型应用 |
| 氧化锆 | 致密化、晶粒尺寸、相稳定性 | 套筒、医疗零件、磨损部件 |
| 氧化铝 | 纯度、温度、绝缘稳定性 | 绝缘体、基材、结构件 |
| 氮化硅 | 烧结助剂、气氛、内部缺陷 | 轴承、航空航天、高负载零件 |
| 碳化硅 | 粉末均匀、高温烧结、气密性 | 半导体及化工设备 |
材料名称本身并不能决定性能。还必须审查密度、孔隙分布、晶粒结构和成品状况。
如何测量孔隙率?
常见的方法包括阿基米德测试、氦比重测定、显微镜检查、X 射线或 CT 检查、泄漏测试和超声波检查。单一的密度值不能完全描述孔隙率;孔径、形状、位置、连通性和分布也很重要。
孔隙率对精密加工有何影响?
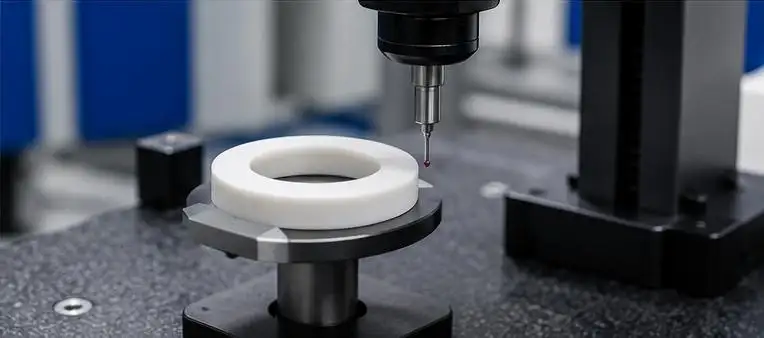
在研磨或抛光等精加工操作后,毛孔可能会在表面下变得可见。密度的不规则变化可能会导致边缘碎裂、粗糙度不稳定、密封失败等。要制造薄壁、微孔、紧密配合和螺纹部件,均匀的材料是先决条件。
对于复杂的先进陶瓷零件,孔隙率控制必须与烧结收缩、加工余量、几何公差和最终表面光洁度一起规划。
UPCERA的精密先进陶瓷制造方法
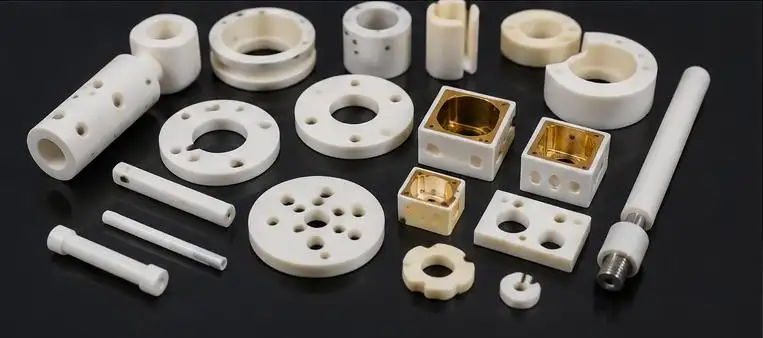
当组件结合了薄壁、深孔、复杂的几何形状、金属化表面或微米级公差时,孔隙率控制变得更具挑战性。 UPCERA 集成了定制先进陶瓷组件的材料选择、成型、烧结和精密加工。
UPCERA 可与氧化锆、氧化铝、氮化硅、碳化硅和其他材料配合使用。它还支持陶瓷金属化、陶瓷-金属粘合和组装。 定制产品 包括衬套、喷嘴、方孔零件、盲孔零件、金属化零件和非标准结构形状。
| 项目 | 参考能力 |
| 管和杆长度 | 最大 1,000 毫米 |
| 板材尺寸 | 最大 400 × 400 毫米 |
| 最小壁厚 | 0.1–0.2 毫米 |
| 最小钻孔 | ≥φ0.4 毫米 |
| 长度/厚度精度 | ±0.005 毫米 |
| 表面粗糙度 | Ra 0.02–Ra 0.2 |
这些是参考能力,而不是通用公差。材料、几何形状、壁厚、孔深、光洁度和体积可能会影响可实现的结果。
UPCERA成立于2003,拥有23多年的陶瓷制造经验。其从氧化锆套管和套圈发展为精密结构陶瓷,并得到粉末到成品零件协作的支持,有助于在项目早期管理孔隙率、收缩、公差和表面质量风险。
最后的话
为了实现先进陶瓷的有效孔隙率控制,全流程管理至关重要。这意味着从粉末制备、成型、脱脂和烧结到包括检查和机加工的过程中的每个步骤都必须根据材料和预期应用进行调整。
您是否正在尝试设计和开发具有薄壁、小孔、金属化或可能需要满足严格公差的定制高级陶瓷组件?与 UPCERA 共享您的图纸、目标材料、操作条件、表面要求和预期体积,以便对材料选择、孔隙率控制、可制造性、成本和交付进行工程评估。
常见问题解答
Q1。 UPCERA 如何管理先进陶瓷中的孔隙率?
UPCERA 负责粉末和配方的选择以及成型密度、脱脂和烧结的控制,以及精密加工以控制孔径和分布。
Q2。 UPCERA可以处理哪些先进陶瓷材料?
UPCERA具有处理和加工先进陶瓷的能力,如氧化锆、氧化铝、氮化硅、碳化硅和单晶氧化铝以及各种其他小众陶瓷。
Q3。 UPCERA是否有能力制造复杂的陶瓷结构部件?
绝对是。 UPCERA 可以创建具有复杂设计的定制结构部件,包括薄壁、深孔和阶梯孔、螺纹和其他非标准设计。
Q4。 UPCERA可以考虑的最小壁厚是多少?
通常参考的最小壁厚约为 0.1 至 0.2 毫米,但这取决于材料类型、设计、尺寸和应用的具体要求。
Q5。 UPCERA 陶瓷钻孔的最低能力是多少?
UPCERA 的最小钻孔能力以大约 φ0.4 mm 的孔表示,但这取决于材料类型、壁厚、孔的深度和公差。