当组件必须将电绝缘性、耐磨性、耐腐蚀性或热稳定性与金属的强度、导电性、可加工性和装配灵活性结合起来时,高性能陶瓷部件通常与金属连接。
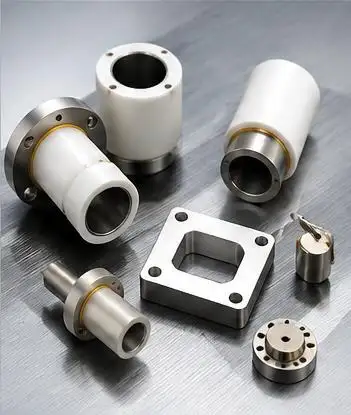
陶瓷的品质包括硬度、绝缘性、化学稳定性和优异的高温性能。金属易于焊接、紧固,并且是良好的电导体。将这些材料集成到更大的机械系统中非常简单。工程师通过结合两种材料,用更少的零件和多功能设计来制造组件。
陶瓷和金属界面的连接区域也是最关键的。可靠的连接很大程度上取决于控制热膨胀、残余应力、表面光洁度、连接材料、几何形状和公差。
什么是陶瓷与金属连接?
陶瓷与金属连接是将陶瓷部件与不锈钢、铜、可伐合金、镍合金、钛或其他金属集成的过程。
根据应用,接头可以提供:
•机械负载转移
•真空或气密密封
•电气绝缘
•热传导
•流体隔离
•腐蚀防护
连接质量不应仅通过初始粘合强度来评估。还必须考虑温度循环、耐热冲击性、振动、泄漏、化学兼容性和长期疲劳。
为什么陶瓷部件很难与金属连接?
热膨胀的差异
金属和陶瓷的热膨胀值的系数通常不相同。因此,与陶瓷相比,金属在热处理过程中会经历更大的膨胀和收缩。
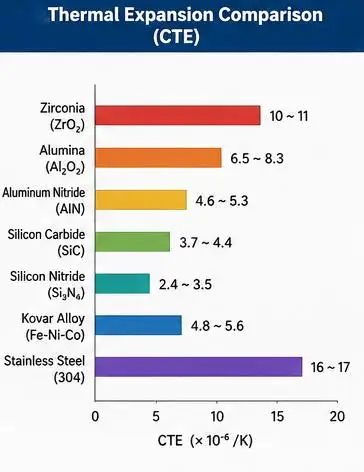
由于陶瓷元件比局部拉伸应力更能承受压缩,因此过度的热失配可能会导致破裂、界面分离或密封失效。
润湿性差
常规钎焊合金可能无法直接润湿氧化铝、氧化锆、氮化硅或其他陶瓷表面。因此,加入可能需要:
•陶瓷金属化
•活性金属钎料合金
•表面清洁和活化
•受控的炉内气氛
•精确的接合温度
脆性材料行为
与金属不同,陶瓷的塑性变形有限。尖角、薄壁、刚性金属套管和不均匀的接头载荷会产生局部应力集中。
精度要求
平面度、平行度、表面粗糙度、孔尺寸、同心度和装配间隙直接影响填充金属的流动和最终对准。
常见的陶瓷与金属连接方法
| 方法 | 原理 | 优点 | 限制 |
| 金属化和钎焊 | 钎焊前涂上功能金属层 | 稳定的连接和可能的气密密封 | 需要控制金属化质量 |
| 活性金属钎焊 | 钛等活性元素与陶瓷表面发生反应 | 可以消除单独的金属化步骤 | 对温度、气氛和填料厚度敏感 |
| 粘接 | 环氧树脂或高温粘合剂连接部件 | 加工温度低、组装简单 | 有限的温度和耐化学性 |
| 机械连接 | 使用压配合、螺纹、夹具或固定环 | 可拆卸且不需要熔炉处理 | 可能会造成应力集中 |
| 扩散接合 | 热量和压力促进界面扩散 | 界面薄,高温稳定性好 | 需要专门设备 |
金属化陶瓷元件是如何生产的
金属化陶瓷部件的用途超出了美观。金属化工艺产生的表面增强了钎焊的润湿性。
该过程通常涉及:
- 陶瓷成型和烧结
- 连接面精密研磨
- 表面清洁和活化
- 金属化层的制备
- 镀镍或不同的界面层
- 陶瓷和金属的放置
- 在真空或惰性气体气氛中钎焊
- 检查尺寸和强度的合规性以及泄漏情况
金属化层用于控制界面反应并提供沿界面区域的更均匀的填料分布以及从陶瓷到金属的更均匀和逐渐的过渡。
陶瓷金属组件设计的关键考虑因素
陶瓷与金属连接材料的选择
应根据组成材料的具体数据而不是广泛的定性描述来选择材料。对于陶瓷-金属组件,热膨胀、断裂韧性、抗弯强度和导热率的系数定义了残余应力、接合温度、界面设计和组件在使用中的可靠性。
| 陶瓷材质 | 关键属性 | 加入注意事项及应用 |
| 氧化铝、96–99.5% Al₂O₃ | 弯曲强度:296–310 MPa;韧性:3–4 MPa·√m;电导率:24–30 W/m·K;热膨胀系数:6.5–8.3 × 10⁻⁶/K;电阻率:>10¹⁴ Ω·cm | 良好的绝缘性、耐磨性和金属化兼容性。用于绝缘体、真空馈通、传感器和金属化陶瓷元件。 |
| 氧化锆、ZrO₂ | 750–1,470 兆帕; 4–10 MPa·√m; 2.7–3 W/m·K;热膨胀系数:10–11 × 10⁻⁶/K | 高强度和韧性。适用于套筒、嵌件、泵和耐冲击粘合零件。 |
| 氮化铝, 氮化铝 | 220–450 兆帕;约3 MPa·√m; 67–170 W/m·K;热膨胀系数:4.6–5.3 × 10⁻⁶/K | 将传热与隔热相结合。用于电力电子、半导体零件和散热器。 |
| 氮化硅、Si₃N₄ | 580–1,020 兆帕; 4–7 MPa·√m; 25–90 W/m·K;热膨胀系数:2.4–3.5 × 10⁻⁶/K | 高强度和耐热震性。钎焊过程中通常需要符合要求的中间层。 |
| 碳化硅,碳化硅 | 450–540 兆帕; 2–5 MPa·√m;约200 W/m·K;热膨胀系数:3.7–4.4 × 10⁻⁶/K | 优异的耐热性、耐磨性和耐腐蚀性。常见于半导体设备、密封件、泵和热结构。 |
不同因素对接头设计的影响
将陶瓷与金属粘合时,必须考虑连接的各个方面。
•CTE不匹配:当陶瓷和金属材料的热膨胀系数显着不同时,可能需要选择合适的金属和合适的中间层来减少残余应力。
•断裂韧性:在接合过程中,ZrO2 和Si3N4 可以承受较大应力的锋利边缘的存在。
•导热率:对于散热情况,可选择AlN和SiC陶瓷。
•电气性能:Al2O3、AlN 和Si3N4 是绝缘陶瓷,而SiC 在某些牌号中是绝缘的,但在其他牌号中则不是。
•连接后的强度:最终强度取决于金属化、钎焊合金、间隙、残余应力和热循环。
这些值仅供参考;最终的陶瓷元件需要针对特定应用进行评估。
接头几何形状和间隙
良好的陶瓷金属设计通常:
•避免陶瓷连接区域出现尖角
•使用半径和渐变过渡
•尽可能保持装配对称
•防止刚性金属结构过度约束陶瓷
•将接头放置在远离高拉伸载荷的位置
•为钎焊合金流动提供空间
接缝间隙影响毛细管作用、填料分布、界面厚度、排列和残余应力。间隙过小可能会妨碍完全填充,而间隙过大则可能会产生厚且不稳定的接缝层。
表面光洁度和平整度
受控表面可改善金属化均匀性、装配接触、填料厚度和尺寸一致性。它们还减少了可能导致应力集中的局部不连续性。
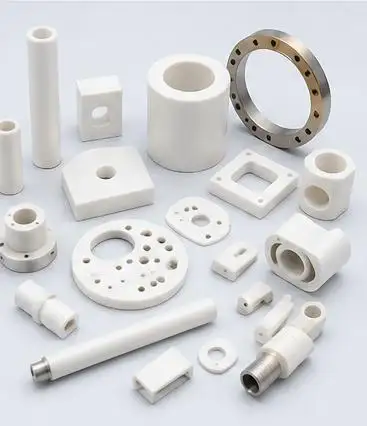
精密加工对连接质量的影响
由于精密加工能够在钎焊或粘合过程之前调整接头间隙和表面接触以及正确对齐表面并控制应力分布,因此可以优化陶瓷与金属的连接过程。
加工不良的陶瓷部件可能会导致:
• 陶瓷和金属错位
• 钎焊厚度不均匀
• 局部填充金属空洞
• 倾斜组件
• 密封面失效
• 最终尺寸超出公差
重要特征包括内径和外径、阶梯孔位置、同心度、平面度、垂直度、平行度和连接表面粗糙度。
常见加入失败
| 失败 | 可能的原因 | 改进 |
| 陶瓷开裂 | 热失配、尖角、快速冷却 | 改善材料匹配和热循环 |
| 界面分层 | 污染、润湿不良、金属化不连续 | 改善清洁和过程控制 |
| 钎焊空洞 | 间隙不均匀或填料不足 | 优化接头几何形状和熔炉条件 |
| 漏电 | 裂纹、气孔或不完整的界面 | 添加气密性和接口检查 |
| 失真度 | 不对称设计或夹具限制 | 改进夹具和加热设计 |
| 接头腐蚀 | 不相容的合金或金属 | 根据工作介质选择材料 |
陶瓷金属元件的应用
陶瓷金属结合件用于:
• 耐磨衬套、喷嘴、阀门和导轨
• 金属化电绝缘体和高压组件
• 半导体真空和晶圆处理设备
• 医用流体控制和仪器组件
• 耐腐蚀化学处理系统
UPCERA 支持定制陶瓷元件
可靠的连接始于尺寸稳定的陶瓷基板。 UPCERA专注于高精度定制陶瓷零部件,包括衬套、喷嘴、方孔零件、金属化零件、雕刻零件、陶瓷金属粘合零件以及复杂的非标结构。
可用的制造能力包括:
| 能力 | 典型范围 |
| 管和杆长度 | 最大 1,000 毫米 |
| 板材尺寸 | 最大 400 × 400 毫米 |
| 定制形状尺寸 | 最大 300 毫米 |
| 最小壁厚 | 0.1–0.2 毫米 |
| 最小钻孔 | φ0.4 毫米 |
| 最小螺纹 | M2 |
| 表面粗糙度 | Ra 0.02–Ra 0.2 |
| 小外径精度 | 最大 ±0.002 毫米 |
| 小ID精度 | 最大 ±0.001 毫米 |
| 同心度 | 0.002 毫米 |
| 平面度 | 0.003 毫米 |
实际公差取决于材料、几何形状、壁厚、孔深和部件尺寸。薄壁、长、深孔和大尺寸零件应单独评估。
UPCERA 结合了成型、控制烧结、精密研磨、钻孔、螺纹加工、金属化、雕刻、印刷、尺寸检测和陶瓷到金属组装支持。
结束语
由于负载类型、几何形状、温度、密封等因素,连接材料的方法有很多种。可靠的陶瓷部件需要严格控制的表面和参数的特定加工和制备。
请提供操作条件、公差和草图的指示。在生产之前,UPCERA 将评估可制造性、接头间隙和应力规格。
常见问题解答
Q1。 UPCERA可以制造薄壁陶瓷元件吗?
是的,UPCERA可以制造0.1至0.2毫米范围内的薄壁零件。确切的厚度取决于材料、尺寸、几何形状和特定应用的要求。
Q2。 UPCERA 可以制造陶瓷金属粘合部件吗?
是的,UPCERA 可以制造陶瓷与金属粘合的零件,其中陶瓷零件必须提供电绝缘性,并且需要具有耐磨性、耐腐蚀性和/或提供结构强度和/或与金属零件集成。
Q3。 UPCERA可以制作金属化陶瓷元件吗?
是的,UPCERA 制造金属化陶瓷元件,为真空和其他密封系统中的钎焊、组装和元件连接提供电绝缘和粘合。
Q4。可用的陶瓷材料有哪些?
材料的选择取决于应用。通常,UPCERA 使用氧化铝、氧化锆、氮化铝、氮化硅和碳化硅。
Q5。 UPCERA 的最小钻孔尺寸是多少?
对于 UPCERA,最小钻孔尺寸约为 φ0.4 mm,具体取决于陶瓷材料、孔深、壁厚和所需的公差。