陶瓷注射成型是一种非常适合小型、复杂和大批量精密陶瓷部件的成型工艺。与传统的干压、等静压和大量后加工相比,当零件包含精细细节、复杂几何形状和严格的批次间一致性要求时,注塑成型通常更高效。
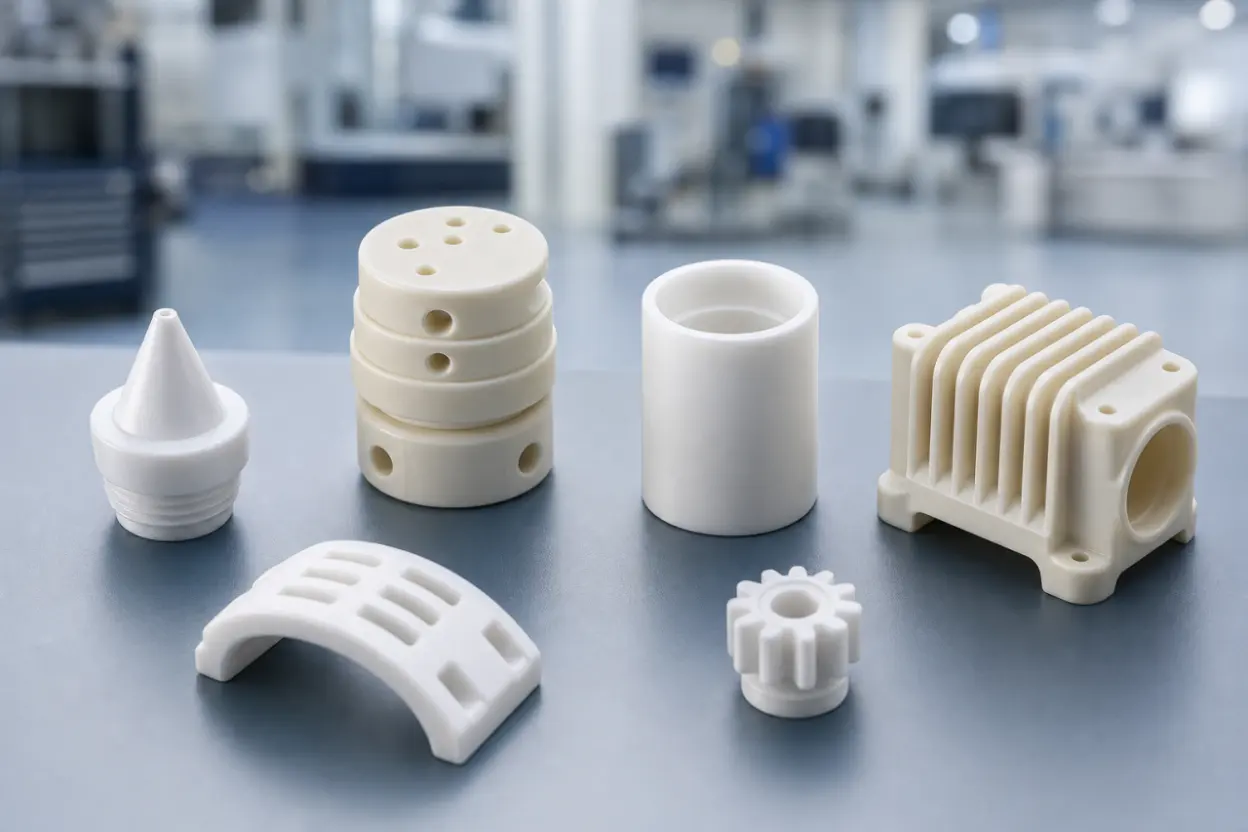
对于氧化锆和氧化铝等先进陶瓷材料来说,注射成型的关键优势不是大平板或厚块。其真正价值在于形成尽可能接近最终几何形状的微孔、盲孔、台阶、齿轮状特征、槽、曲面、薄壁、加强筋和小腔体结构。
1。适用于陶瓷注射成型的产品结构
从设计角度来看,陶瓷注射成型特别适合以下产品类型:
- 小型精密零件,包括微孔、通孔、盲孔、阶梯孔、深孔结构。
- 复杂的不规则部件,包括齿轮状特征、槽、凹凸表面、曲面、角度结构和多方向细节。
- 薄壁小腔零件,如微型外壳、套筒和紧凑的内腔结构。
- 肋状或加强结构,包括内部支撑肋、定位肋、引导肋等。
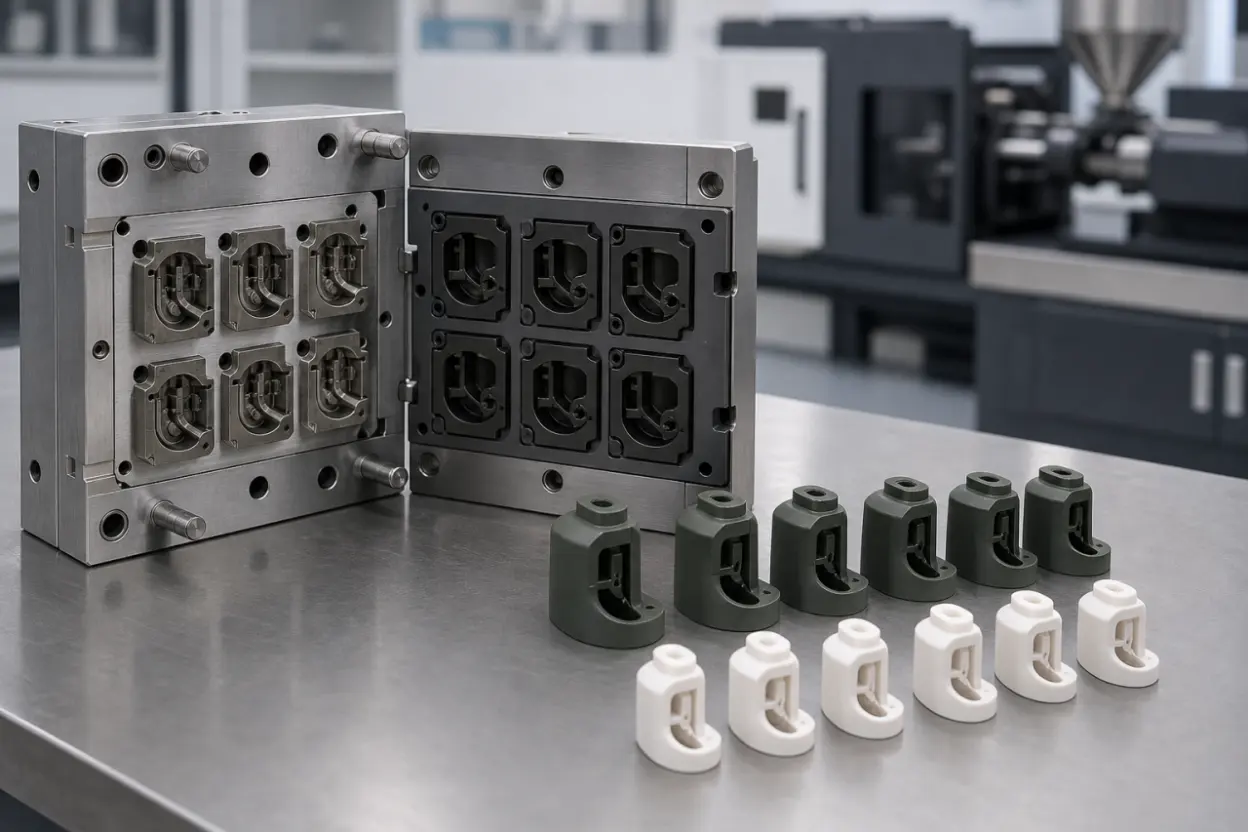
- 大批量零件可以受益于多型腔模具,从而提高生产率和一致性。
如果这些几何形状主要通过烧结后的后加工来生产,则该过程可能面临刀具使用受限、加工效率低、崩刃风险和高成本的问题。注塑成型允许将主要几何形状内置到模具设计中,使其更适合可重复的大规模生产。
2。不太合适的产品类型
并非所有陶瓷部件都适合注塑成型。大尺寸零件、厚壁部件、大平板或简单的小批量形状可能不是此工艺的理想选择。
当壁厚过大或整体尺寸过大时,脱脂时气体和有机粘合剂难以去除。这增加了开裂、起泡和变形的风险,也延长了生产周期。因此,应在设计阶段尽早评估壁厚分布和零件尺寸。
3。主要设计限制和工艺注意事项
| 项目 | 参考信息 | 设计影响 |
| 最小内孔 | 可生产小至约 0.10 毫米的微孔结构。 | 适用于微孔、流道和装配孔,但可行性取决于孔深度、位置和模具耐用性。 |
| 盲孔 | 盲孔深度可以控制。 | 盲孔越深,排气、脱模、变形控制就越困难。 |
| 孔位精度 | 孔位精度可达到约±0.02 mm。 | 适用于精密装配零件,但应确认基准、检验方法、批次稳定性。 |
| 薄壁 | 壁厚低于0.35毫米显着增加难度。 | 模具嵌件和套筒销变得难以制造并且使用寿命较短,从而增加了成本。 |
| 厚墙 | 单壁厚度超过 15 毫米或尺寸过大的零件会增加风险。 | 脱脂变慢,内部气体难以释放,可能会出现裂纹或起泡。 |
| 一般公差 | 注塑陶瓷零件通常以 ±1% 左右的公差进行评估。 | 更严格的公差可能需要二次加工或不同的工艺路线。 |
| 熔接线 | 熔接线通常存在于注塑件中。 | 熔接线的位置可以通过浇口设计来优化,但熔接线通常无法完全消除。 |
4。为什么复杂陶瓷零件受益于注塑成型
先进陶瓷具有高硬度、耐磨性、耐腐蚀性和电绝缘性,但烧结后难以加工。对于复杂的几何形状,大量的后加工会增加成本并产生边缘碎裂、微裂纹或尺寸不一致等风险。
陶瓷注射成型的核心价值是近净成型。主要几何形状是在生坯阶段通过模具形成的,而只有关键的配合表面、基准特征或高精度区域可能需要在烧结后进行二次加工。对于批量生产,此路线有助于改善成本控制、交货时间和一致性。
5。材料选择:氧化锆与氧化铝
| 材质 | 主要特点 | 合适的应用 | 注释 |
| 氧化锆 ZrO₂ | 高韧性、高强度、耐磨、耐碱,适合复杂精密结构。 | 光纤套管、插芯、精密套管、耐磨部件、外观结构件。 | 比氧化铝更高的成本和密度;高温应用需要确认使用温度。 |
| 氧化铝 Al₂O₃ | 硬度高,电绝缘性好,耐高温,成本相对较低。 | 绝缘体、耐磨件、结构件、陶瓷基体和一般工业陶瓷元件。 | 韧性比氧化锆低;应仔细评估冲击载荷和复杂的薄壁设计。 |
如果应用需要更高的韧性、强度、抗裂性和复杂的几何形状,氧化锆通常是首选。如果硬度、绝缘性、耐高温和成本控制是关键因素,氧化铝通常更合适。最终材料选择应考虑使用温度、负载、介质、摩擦、腐蚀、尺寸精度和预算。
6。与塑料、金属和玻璃相比的优点
| 比较材料 | 陶瓷优势 | 需要考虑的限制 |
| 塑料 | 硬度更高,耐磨、耐高温、耐腐蚀、绝缘、耐老化性能更好。 | 陶瓷更脆、更昂贵,并且不能像塑料那样弯曲。 |
| 常见金属 | 电绝缘、耐腐蚀、不生锈、低摩擦、高温下抗氧化。 | 陶瓷不具有金属般的延展性,在剧烈冲击下可能会破裂。 |
| 玻璃 | 强度更高,耐磨防刮性能更好,承载能力更强。 | 加工难度和成本通常高于普通玻璃。 |
7。典型行业及应用
陶瓷注射成型可用于许多需要精确几何形状、耐磨性、耐腐蚀性或电绝缘性的行业。典型应用包括:
- 光纤:陶瓷套管、插芯和精密定位组件。
- 医疗和牙科:小型耐磨、耐腐蚀、可清洁的结构零件。
- 可穿戴设备和消费电子产品:紧凑复杂的外观零件、耐磨组件、绝缘结构。
- 管道和卫生系统:阀门零件、密封件和耐磨或耐腐蚀部件。
- 精密机械和纺织设备:导轨、衬套、摩擦副、耐磨嵌件。
8。报价前推荐信息
为了评估陶瓷注射成型是否合适并更准确地估计模具、成本和交货时间,我们鼓励客户提供:
- 2D图纸、3D模型或清晰的结构草图。
- 材质要求,如氧化锆、氧化铝,或者其他陶瓷材质。
- 关键尺寸、公差、孔尺寸、壁厚、装配基准和表面要求。
- 熔接线是否可接受,以及哪些表面是装饰性的、功能性的还是非关键性的。
- 操作条件,包括温度、介质、负载、摩擦、腐蚀、绝缘或生物相容性要求。
- 原型数量、批量生产数量、年需求量和目标交货时间。
常见问题
问:陶瓷注射成型的最小孔径是多少?
答:根据目前的工艺经验,可以生产小至约0.10 mm的微孔结构。实际可行性取决于孔深、孔形状、位置、壁厚和模具设计。
问:复杂的不规则或肋状陶瓷结构可以一体成型吗?
答:是的。陶瓷注射成型适用于曲面、肋、槽、台阶、齿轮状特征和小型腔结构。主要几何形状可以在模具中创建,从而减少组装或大量后加工的需要。
问:注塑陶瓷零件会有熔接线吗?
答:在大多数情况下,是的。熔接线与浇口位置、流动路径和零件几何形状有关。它们的位置可以通过模具设计来优化,但通常无法完全去除。
问:陶瓷注射成型适合厚壁或大尺寸部件吗?
答:通常不推荐。厚壁或超大陶瓷零件更难以脱脂和烧结,并且开裂、起泡和变形的风险更高。其他成形路线可能更合适。
问:注塑陶瓷件应如何选择氧化锆和氧化铝?
答:氧化锆通常因韧性、强度、抗裂性和复杂几何形状而受到青睐。当硬度、绝缘性、耐高温性和成本控制是主要考虑因素时,氧化铝更适合。
材料评估和定制制造支持
如果您的组件包括微孔、盲孔、薄壁、肋、槽、曲面或小腔体结构,并且您正在考虑使用氧化锆或氧化铝陶瓷进行批量生产,我们的团队可以根据图纸、材料要求、数量和操作条件评估陶瓷注射成型的可行性。我们还可以支持材料选择、结构优化和制造路线建议。