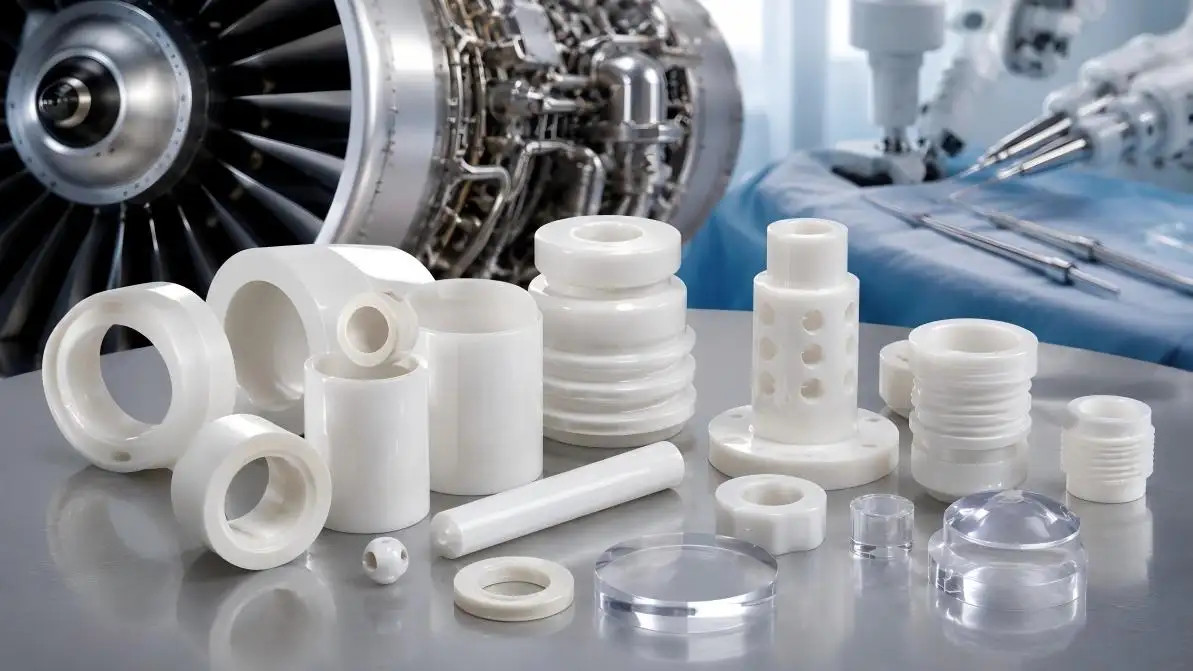
先进制造领域的成功与失败有着清晰的界限——这种差异通常存在于肉眼无法察觉的测量结果中。对于对于航空航天和国防工业、半导体制造、医疗设备和光通信至关重要的精密陶瓷元件来说尤其如此。对于这些组件,几微米(千分之一毫米)的公差是必不可少的,而不是可选的。在本文中,我们研究了高性能应用中紧公差制造的必要性,以及如何在陶瓷加工中实现微米级公差控制。
“微米级公差”实际意味着什么?
客观地说:人类头发的直径约为 70 至 100 微米。当制造商声称内径精度为 ±0.001mm(即 ±1 微米)时,他们将尺寸控制为人类头发厚度的百分之一。这种精度水平意味着陶瓷零件可用于微小偏差可能导致故障、信号丢失、重大机械问题或故障的应用。
基本挑战:陶瓷加工的难度
陶瓷比金属更不柔韧。因此金属可能会变形并弯曲以适应设计。加工金属比加工陶瓷容易得多,陶瓷的莫氏硬度等级高于金属(陶瓷的等级为 9 或 10,而红宝石和蓝宝石的等级为 9)。因此,大多数适用于金属的传统加工方法都会使陶瓷碎裂、破裂或破裂。
加工陶瓷时出现的困难包括:
•材料硬度高。陶瓷由一些最硬的工程材料组成。金刚石和立方氮化硼(CBN)是唯一可以有效去除陶瓷的材料。
•材料的脆性行为。陶瓷的行为与金属不同,因为它们不会发生塑性变形。相反,它们会破裂。因此,切削力和路径受到仔细控制。
•烧结。陶瓷部件以生坯(未烧结)状态制成,然后在熔炉中烧制。零件的形状和尺寸在烧制过程中可能会发生变化,因此最终特征尺寸必须针对烧结引起的预测变化进行补偿。
• 磨削造成的亚表面损伤。可靠地产生微裂纹,损害部件的强度和可靠性。
微米精度背后的技术
为了实现个位数微米的公差,达到这种水平的精度需要丰富的技术、工艺经验以及对质量的坚定承诺。像UPCERA这样专注于陶瓷制造超过20年的高水平制造商已经建立了强大的能力来应对这些挑战。
1。 精密研磨和研磨
使用镶钻砂轮进行磨削的重点是生产高精度陶瓷部件。精加工工艺可实现平均粗糙度(Ra)低至0.02 μm的表面光洁度。该精加工程序可产生近乎镜面的光洁度,这是密封表面和光学应用所必需的。对于超精密要求,表面粗糙度精加工操作可以通过研磨和抛光实现平均粗糙度(Ra)值低于1nm。
2。 先进的成型和烧结控制
在进行任何加工之前,需要以先进的精度控制成型和烧结操作。新的成型技术,例如等静压、注塑和挤出,以及先进的生件密度控制。对于烧结,受控加热(温度变化较小的熔炉)可以确保收缩是可预测的且尺寸受控,因此可以在开始研磨操作之前预计最终尺寸。
3。 过程中测量和反馈
如今的精密加工采用了测量系统,可以实时捕获零件尺寸和过程。这种封闭的测量控制环路可以在加工周期中校正零件尺寸,从而显着减少浪费,并确保零件尺寸和公差。
UPCERA'精密制造基准
UPCERA 是市场对精密陶瓷商业预期的基准。我们的制造能力可以利用多种陶瓷系统。这些系统具有几种不同的陶瓷氮化物相和具有不同公差的单晶系统。
1。 外径公差
外径公差取决于零件的尺寸:
•1 – 25 毫米:± 2 微米
•20 – 50 毫米:± 3 微米
•50 – 100 毫米:± 50 微米
•100 – 150 毫米:± 100 微米
2。 内径公差
内径公差受测量和工具访问的影响:
•0.5 – 3 毫米:± 1 微米
•3 – 10 毫米:± 3 微米
•10 – 30 毫米:± 5 微米
•30 – 100 毫米:± 30 微米
•100 – 150 毫米:± 50 微米
•150 – 200 毫米:± 100 微米
3。 长度和宽度公差:± 5 微米
•球体直径公差:±2微米
• 表面光洁度:介于Ra0.02 和Ra0.2 之间,蓝宝石和红宝石成品部件的光学光洁度为Ra0.02。
4。 形位公差
必须为其他尺寸指定附加公差,例如:
•圆度:0.002mm
•同心度:0.002mm
•直线度:0.004mm
•垂直度:0.005mm
•平行度:0.003mm
•平面度:0.003mm
对于具有必须装配在一起、具有旋转功能的部件或具有密封件(对液体或气体进行密封的垫片)的部件,必须满足这些公差。
特定材料的功能
不同陶瓷的精度能力各不相同。这里有几个例子。
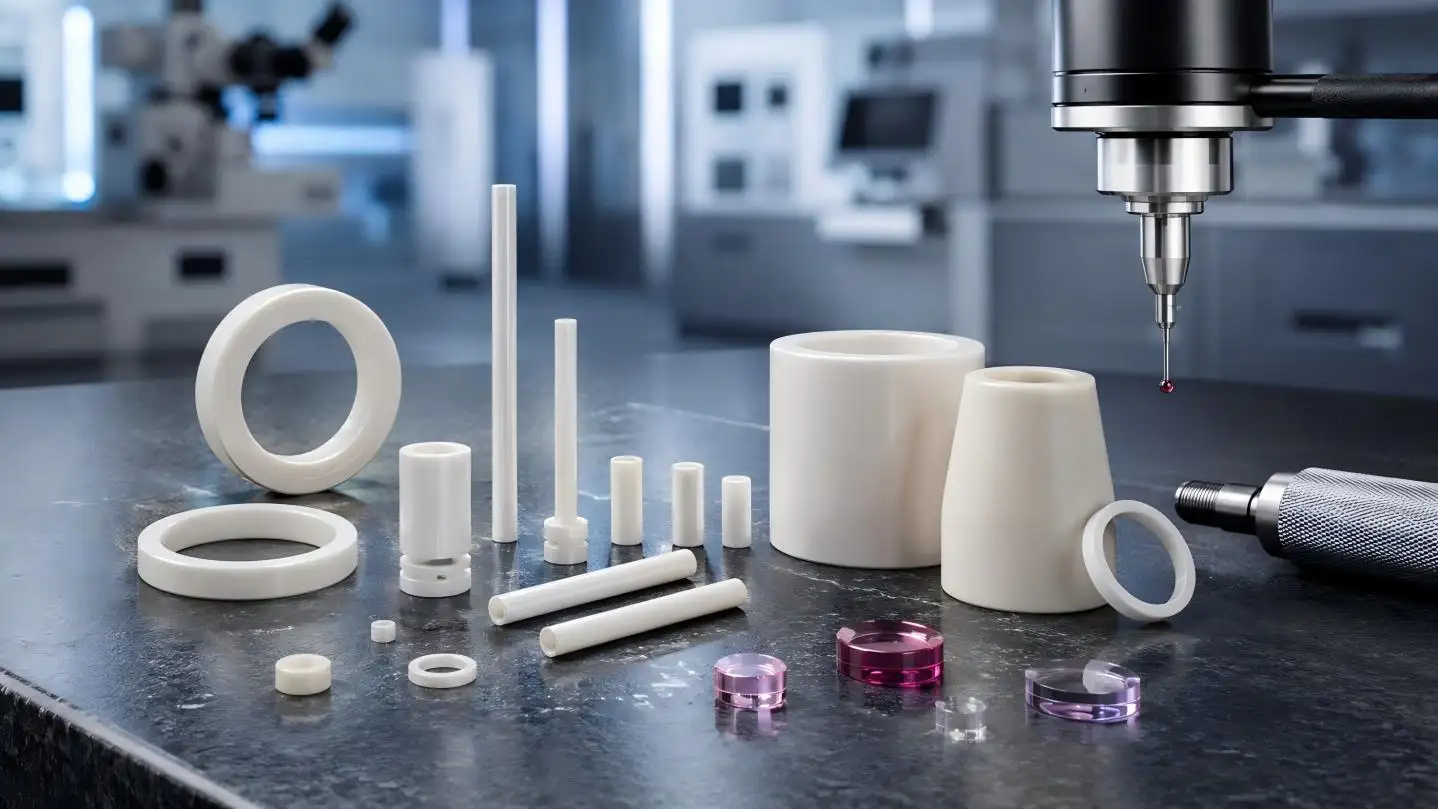
•氧化锆(YSZ):最小壁厚可至0.1mm,螺纹直径可小至M2,孔可小至φ0.4mm。
•氧化铝:最小壁厚可为0.2mm。
•蓝宝石/红宝石:表面粗糙度可低至Ra0.02。
•氮化硅和碳化硅:支撑直径M3 及更大,最小壁厚为0.2mm。
为什么微米级公差在各个行业都很重要
1。 半导体制造
用于晶圆处理以及等离子体和化学蒸汽系统的陶瓷必须在尺寸和化学上稳定且纯净。在晶圆处理系统中,几微米的偏差就足以毁坏价值数千美元的晶圆。半导体装置中流体和气体流动的精确控制是通过小直径孔实现的,其内径公差为±1微米。
2。 航空航天和国防
涡轮发动机、火箭发动机和光学器件中使用的陶瓷部件必须承受极端的机械应力和热应力。即使长时间暴露在极端飞行条件下,也必须保持这些系统的间隙。陶瓷提供所需的间隙。蓝宝石和红宝石组件的莫氏硬度为 9,非常适合这些应用。
3。 医疗设备
所有医疗应用,无论是用作手术工具、诊断设备还是植入物,都必须提供生物相容性、保证无菌和完美的可靠性。陶瓷部件即使超出公差几微米,也可能会影响外科手术或导致诊断仪器产生不准确的读数。精密陶瓷实现的表面光洁度质量(Ra0.02–Ra0.2)还可以通过最大限度地减少细菌粘附部位来提高生物相容性。
4。 光通信
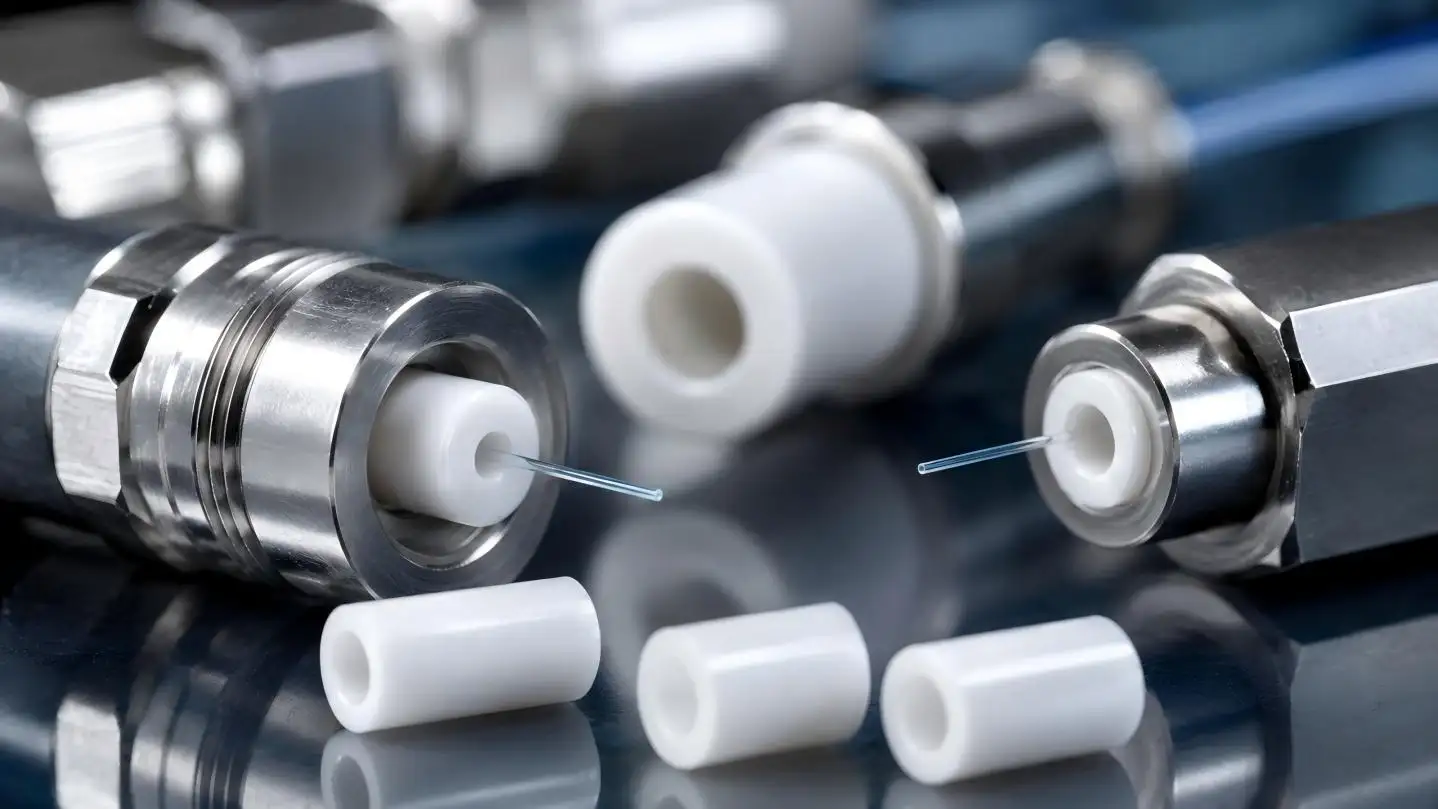
陶瓷插芯和套管(光纤连接器的核心)必须实现紧密同心度 (0.002mm),以确保光纤完美对准。即使是几微米的错位也会导致信号丢失(插入损耗)和信号反射(回波损耗),从而降低网络性能。 GPI 推出针对精密陶瓷插芯的 100% 同心度检测意味着 5G 网络、数据中心和光纤激光系统中使用的组件的可靠性将更高。
精密机械与工业自动化
高速主轴、精密轴承和先进流体控制系统中使用的陶瓷更加可靠、使用寿命更长,并且可以在更高的速度下运行。由于陶瓷的优点(极高的硬度、低摩擦和稳定性),这些系统可以以更高的速度和更长的时间运行。只有使用极其精细和精确的公差才能实现这些特性。
定制在精密陶瓷中的作用
现成的陶瓷可以满足许多应用。然而,越先进的行业要求就越高。例如,UPCERA 可以定制满足以下条件的陶瓷元件:
• 零件设计的复杂性:该组织可以制造极其复杂的组件,包括带有台阶、盲孔甚至螺纹的组件。
• 公差控制:如果组织愿意修改其流程,则可以实现极其精确的公差。
•混合组件:陶瓷和金属可以集成形成组件,并可以进行金属化。
•陶瓷和金属系统:公司可以指导选择满足应用要求的系统。
自定义组件的尺寸功能
我们在我们的产品系列中添加了定制结构组件,您可以找到各种形状和尺寸的它们。我们的能力示例包括:
•长度(作为管/棒):最大1000mm
•外径(管):最大250mm
•外径(棒):最大150mm
•内径(通孔):最大200mm
•内径(盲孔/阶梯孔):最大50mm
•球直径:最大100mm
•壁厚(最小):0.1–0.2mm(取决于材料类型)
•钻孔(最小): φ0.4mm
•螺纹直径(最小):M2
•根部半径(最小):R0.1mm
质量保证:确保每个单位都达到标准
实现微米级公差就成功了一半;确保每个组件都达到标准是另一半。一些质量保证计划包括:
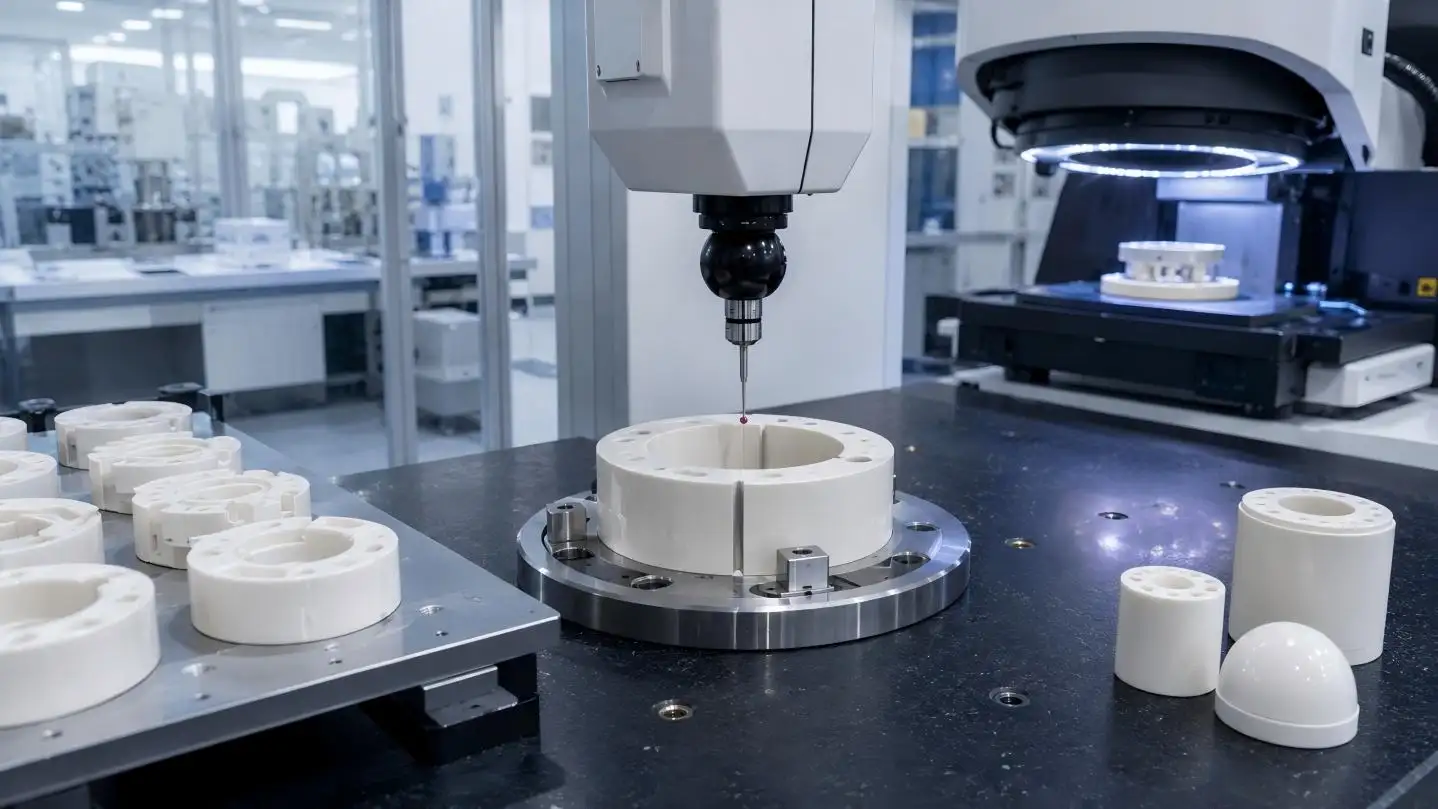
• 尺寸检查:使用坐标测量机、光学比较仪和气压计。
• 表面光洁度测量:为了评估Ra 值和表面粗糙度,可以使用轮廓仪和干涉仪。
•表面和形位公差测量:圆度、同心度和直线度测量需要特殊的测量技术和夹具。
•对于关键应用(即光纤插芯),每个部件都经过100%同心度检查。
激光打标用于确保每个单元都是可追溯的,并且可以获得检验和生产批次的完整记录。
结论:精度势在必行
遵循最佳突破性能极限的趋势的工业增长将对陶瓷精密部件产生更大的需求。下一代技术需要尺寸可控制在±1微米的材料,表面光洁度为Ra0.02,几何公差为0.002毫米。对于工程师和买家来说,了解精密加工的能力和限制非常重要。以下数据提供了一个起点,但每种应用都是不同的,最好的做法是与知识渊博的制造合作伙伴合作。从光纤插芯到航空传感器再到半导体绝缘体,技术的可靠性最终都依赖于微米级的精度。在这个世界上,每一微米都很重要。
常见问题解答
Q1。陶瓷加工的最小公差是多少?
对于小型零件,内径可加工至±0.001mm(±1微米),外径可加工至±0.002mm(±2微米)。
Q2。哪些陶瓷材料可以制造出几微米的精度?
这些材料的机械加工性不受限制:氧化铝、氧化锆、氮化硅、碳化硅、氮化铝和单晶蓝宝石/红宝石。
Q3。陶瓷零件上可以钻的最小孔是多少?
钻孔时,大多数工程陶瓷材料的标准最小直径为φ0.4mm。
Q4。可获得的最小壁厚是多少?
对于氧化锆,壁厚可以降至0.1mm。 氧化铝和一些其他材料的最小壁厚约为 0.2mm。
Q5。可达到的最佳表面光洁度是多少?
可实现的最佳表面光洁度约为 Ra0.02μm,这是光学质量,尤其是在蓝宝石和红宝石上可实现。