先进陶瓷是高端精密制造的关键材料。它们包括氧化铝、氧化锆、碳化硅、氮化硅和陶瓷基复合材料 (CMC)。其高硬度、高强度、低密度、耐高温、耐酸碱腐蚀和优异的电绝缘性使其广泛应用于航空航天热部部件、精密轴承、医疗植入部件、半导体设备核心部件等要求苛刻的应用领域。
然而,先进陶瓷是典型的硬脆材料,具有显着的加工限制。它们的低断裂韧性和缺乏塑性变形使其在加工过程中极易受到应力集中的影响,从而导致边缘碎裂、开裂和微裂纹。其较强的磨蚀性还导致加工效率低、刀具磨损快、产量不稳定,大大增加了精密陶瓷零件的制造难度。
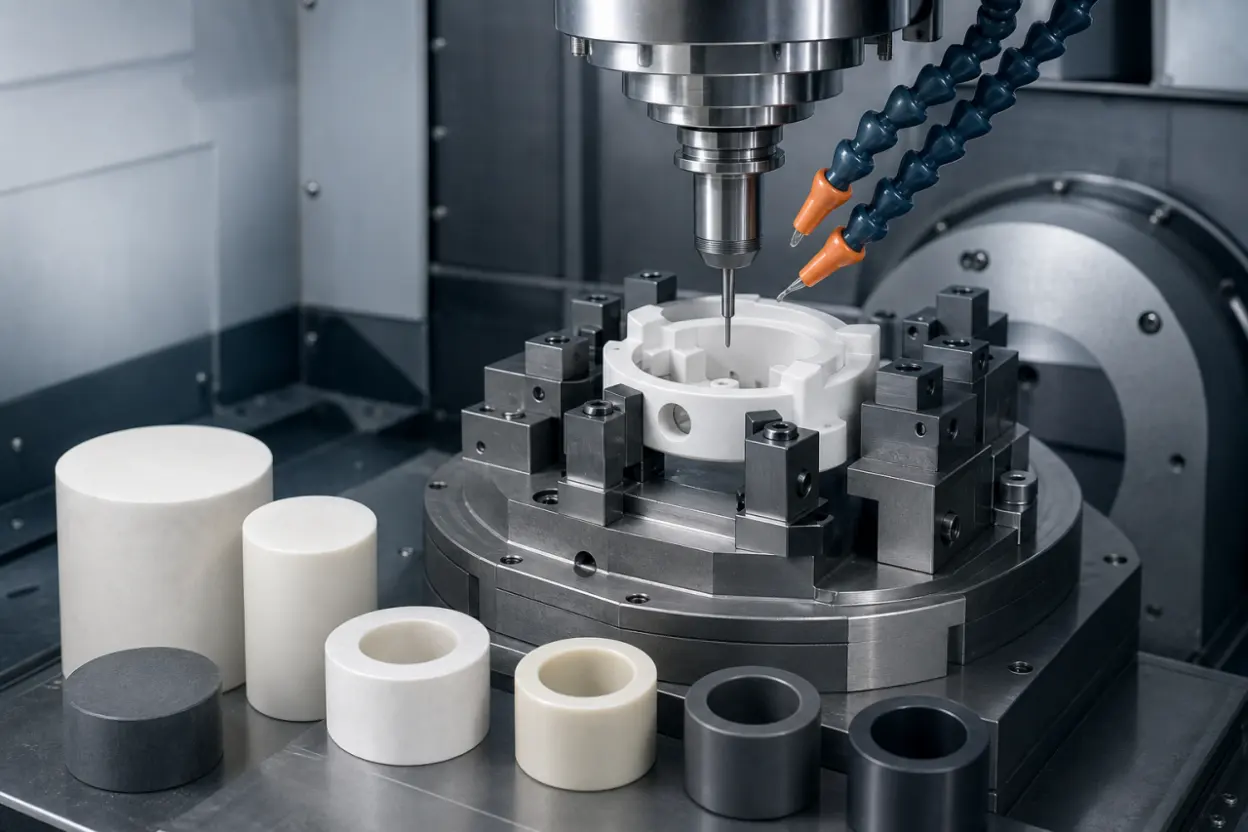
传统陶瓷制造通常采用干压和注浆等近净成型工艺,然后进行高温烧结和最终研磨或抛光。虽然成熟且稳定,但这些工艺依赖于定制工具,并且可能涉及高生产成本、长交货时间以及复杂几何形状的有限能力。陶瓷 CNC 加工解决了这些限制。精密数控铣磨可直接成型陶瓷毛坯,无需专用模具,大大提高了多产品类型、小批量、复杂陶瓷部件的设计自由度和制造灵活性。
一个关键点是陶瓷数控加工不能简单地采用金属切削方法。金属加工主要通过塑性变形去除材料,而陶瓷在负载下不提供塑性缓冲,因此即使很小的应力集中也可能引发脆性断裂。因此,陶瓷数控加工的基本目标是脆性控制。整个工艺系统旨在抑制脆性断裂并减少加工损伤,同时保持生产率,将边缘碎裂、表面下损伤和微裂纹保持在精密制造允许的范围内。
1。陶瓷脆性对切削加工性的基本影响
陶瓷的可加工性由微观结构和机械性能共同决定,不同结构的材料在加工过程中的表现可能会有很大差异。云母玻璃陶瓷和类似材料含有层状弱界面结构,可促进裂纹偏转并分配切削能量,减少集中断裂。因此,它们的机械加工性能比致密的单相工程陶瓷好得多。
大多数工业先进陶瓷具有致密的单相结构、高硬度和相对较低的断裂韧性。材料去除以脆性断裂为主,一般可分为两种模式:
脆性去除方式:当切削深度超过临界深度时,陶瓷材料通过脆性断裂被去除。加工表面容易出现凹坑、裂纹和崩边,导致表面质量差和零件精度降低。
延性去除模式:当切削深度减小到亚微米尺度时,陶瓷可以通过类似于金属的塑性剪切机制去除。这样可以避免广泛的脆性断裂,并可以产生镜面质量的高精度表面,使其成为精密陶瓷加工的首选模式。
工艺研究报告称,在脆性去除模式下,LaPO₄/Al₂O₃ 可加工陶瓷可能会形成厚度达 15 μm 的损伤层。这些隐藏的内部缺陷会直接降低使用寿命和运行稳定性。
2。陶瓷数控加工的核心挑战及针对性解决方案
(1) 崩边:影响产量的主要质量问题
边缘崩裂是最常见的陶瓷 CNC 加工缺陷,也是导致零件报废的最常见原因之一。由于断裂韧性较低,陶瓷特别容易在切割出口、拐角、边缘和薄壁特征处发生渐进碎裂。轻微的崩角会损坏外观并降低装配精度,而严重的崩角可能会报废工件并大幅增加生产成本。
有针对性的解决方案:严格限制每次走刀的切削深度,使用摆线刀具路径,在适当的情况下优先考虑顺铣,并通过专用夹具提供辅助支撑。这些措施分散切削应力,从源头抑制角部和刃口断裂,并提高刃口完整性。
(2) 表面完整性和隐藏的次表面损坏
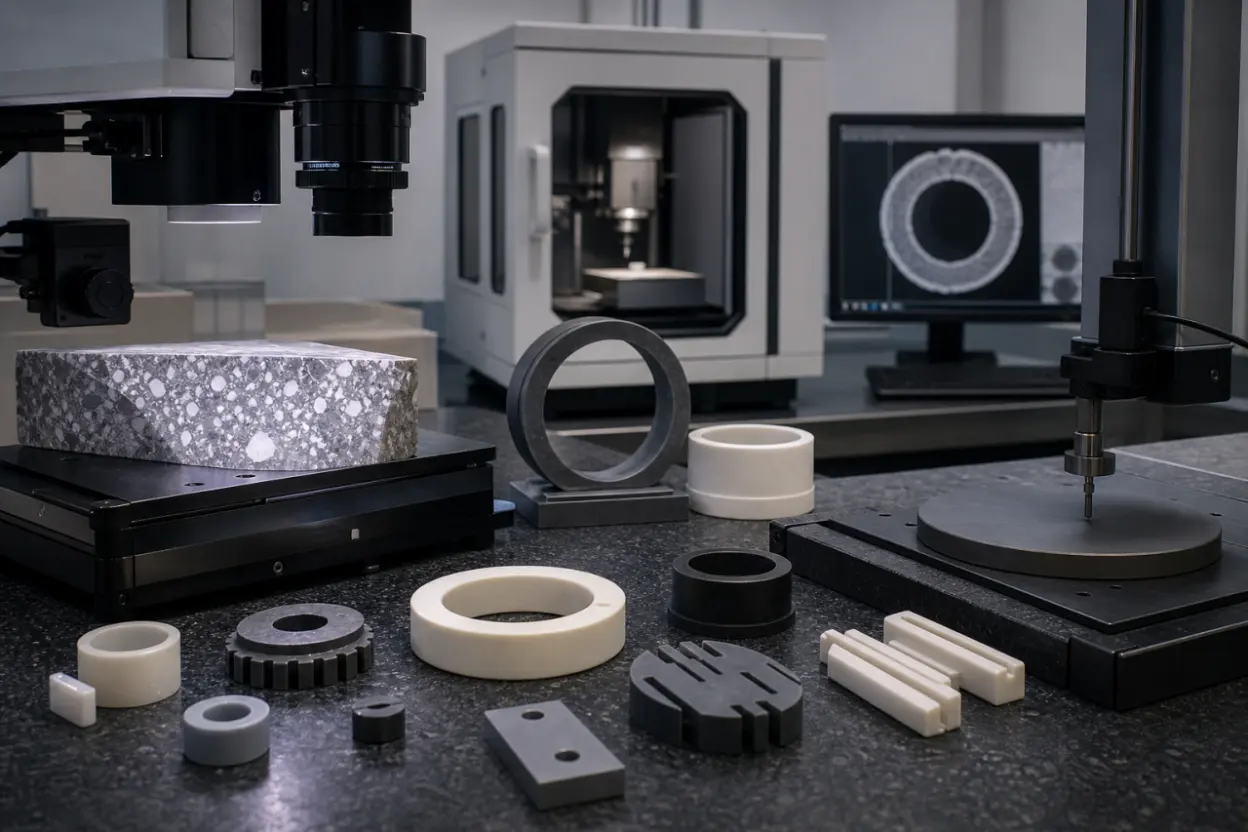
陶瓷加工质量不能仅通过Ra、Rz等表面粗糙度值来评价。铣削和磨削过程中产生的中间裂纹、径向裂纹、横向裂纹和残余应力层可能隐藏在表面光滑的表面下方,形成表面下损伤(SSD)。这些缺陷无法通过肉眼识别,但却是长期使用过程中出现裂纹和故障的主要原因。
磨削参数对亚表面损伤深度具有决定性影响。基于赫兹弹性接触理论和JH-2本构模型,业界开发了高应变率下陶瓷表面下损伤的预测模型。这些模型阐明了裂纹扩展行为,并为工艺参数优化提供了理论基础。
目前的损伤检查方法分为两类。横截面抛光和观察具有破坏性,但可提供较高的检查精度。 X 射线计算机断层扫描和超声波显微镜是非破坏性的,适用于成品零件的批量检测。减少亚表面损伤的核心策略是通过工艺优化实现延性加工,将去除机制从脆性断裂转变为塑性剪切,并最大限度地减少隐藏的内部损伤。
(3) 刀具磨损控制和刀具寿命预测
高级陶瓷具有高磨蚀性,会导致刀具严重磨损。因此,刀具选择必须与陶瓷的烧结条件和预期的加工场景相匹配:
加工烧结硬质陶瓷:金刚石刀具是稳定生产的实用选择。金刚石硬度可达8,000-10,000 HV,远超氧化铝(约2,000 HV)和氧化锆(约1,200-1,400 HV)。这减少了切削磨损并支持加工精度和工艺稳定性。
预烧结坯体的软加工:该状态下的陶瓷毛坯硬度较低,因此常规硬质合金或涂层刀具可以满足加工要求,同时控制生产成本。
即使使用金刚石刀具,连续陶瓷加工最终也会导致后刀面磨损和磨粒损失,从而增加切削力、降低表面粗糙度并加剧边缘崩刃。既定的控制措施包括定期刀具检查和更换、在线切削力监测以及基于灰色系统模型的预测刀具寿命管理。此外,在加工陶瓷基复合材料时,低温冷却可以显着延长PCD刀具的使用寿命。
3。先进陶瓷材料的加工特性及适宜应用
| 材料类型 | 主要特点 | 适合的应用 | 加工注意事项 |
| 氧化铝 Al₂O₃ | 硬度高、绝缘性好、耐高温、成本相对较低 | 工业绝缘子、标准耐磨元件、陶瓷基体、一般工业陶瓷零件 | 韧性相对较低;大切削深度和高进给率会导致崩刃。使用延性磨削并严格控制加工参数。 |
| 氧化锆 ZrO₂ | 韧性优良、强度高、抗裂性好、耐磨、耐腐蚀 | 精密微型零件、医用陶瓷零件、光通讯零件、复杂耐磨零件 | 高密度、耐切削;刀具磨损可能比氧化铝更快。优化冷却和刀具路径。 |
| 碳化硅碳化硅 | 极硬耐磨、耐高温、重量轻、化学性质稳定 | 航空航天高温部件、优质半导体耐磨件、耐腐蚀结构件 | 极脆,加工窗口窄。避免大切削深度并优先考虑超声波辅助加工。 |
| 氮化硅 Si₃N₄ | 热强度高、抗冲击、自润滑、抗热震性好 | 高温陶瓷轴承、涡轮机部件和优质耐磨摩擦部件 | 对加工参数高度敏感。进给或速度的偏差可能会引发深层微裂纹,需要精确的参数控制。 |
| 陶瓷基复合材料(CMC) | 轻质、耐高温、耐疲劳、多层复合结构 | 航空发动机核心热部部件和优质轻质高温结构 | 内部纤维会加速工具磨损,并可能导致分层和纤维拔出。建议采用低温冷却和超声波振动辅助。 |
4。陶瓷数控加工关键实践总结
首先,陶瓷的切削加工性取决于微观结构和机械性能之间的兼容性。层状弱界面结构可以改善加工行为,而致密单相陶瓷没有自然的应力消除路径,因此需要仔细优化工艺参数以确保质量。
其次,边缘碎裂和亚表面损伤是陶瓷加工质量的两个主要限制。优化的刀具路径、切削深度和夹具支撑可以控制边缘缺陷。用韧性塑性切割代替脆性断裂去除对于减少隐藏的内部损伤和提高表面完整性至关重要。
第三,超声波辅助加工是硬脆陶瓷高精度加工的领先技术。纵向扭转超声组合振动可以降低切削阻力、减小刃口崩角尺寸并减缓刀具磨损,特别适合航空级陶瓷和复合材料。
第四,标准化的刀具管理对于控制成本、提高质量至关重要。烧结硬质陶瓷需要金刚石刀具和完整的管理系统,包括检查、在线监控和刀具寿命预测,以保持加工一致性。
第五,集成制造工艺是未来的重要方向。将增材成型与数控精加工相结合的混合制造可以支持复杂的几何形状、高精度和更低的生产成本,同时克服传统工艺的局限性。
5。适用行业及典型产品类别
精密陶瓷数控加工可满足高耐磨、耐腐蚀、高温性能、电绝缘、尺寸精度等跨行业要求。典型应用包括:
航空航天:陶瓷发动机热部部件、高温耐磨衬套、轻质复杂陶瓷结构;
半导体设备:陶瓷真空元件、精密绝缘定位器、陶瓷载体、密封元件;
医疗应用:氧化锆牙科组件和耐磨、耐腐蚀的陶瓷种植体结构;
精密机械:陶瓷轴承、导套、摩擦元件、微型精密耐磨零件;
新能源及高端产业:高温绝缘陶瓷、耐腐蚀陶瓷密封件、精密陶瓷传动元件。
6。请求报价前推荐的信息
为了准确评估数控加工的可行性、定义优化工艺、计算模具和生产成本、估计交货时间并降低缺陷风险,建议客户提前提供以下信息:
完整的2D图纸、3D模型或全套结构尺寸;
材料要求,如氧化铝、氧化锆、碳化硅、氮化硅或陶瓷基复合材料;
关键尺寸公差、表面粗糙度、棱角精度、内腔几何形状、外观标准和功能表面要求;
缺陷验收标准,包括是否允许轻微边缘碎裂或微裂纹以及外观、功能组装和非关键表面如何分类;
实际使用条件,包括温度、腐蚀性介质、载荷或压力、摩擦条件、绝缘要求、抗疲劳要求等;
原型数量、批量生产量和目标交付时间表。
常见问题解答(FAQ)
问:数控加工烧结硬质陶瓷是否必须使用金刚石刀具?
答:是的。致密的先进陶瓷具有极高的硬度,而传统的硬质合金或涂层刀具磨损太快,无法满足精度和批量生产的要求。 PCD 金刚石刀具适用于硬质陶瓷的稳定、长期加工。未烧成的陶瓷生坯硬度较低,可用常规刀具进行机械加工,以降低生产成本。
问:陶瓷数控加工能否完全消除亚表面微裂纹?
答:不会。它们不能被完全消除,但可以被抑制和最小化。亚微米韧性切削、超声波辅助振动、低温冷却以及优化的主轴转速、进给量和切削深度可以将亚表面损伤层减少到很小的范围,满足大多数高端精密零件的要求。
问:加工薄壁或复杂陶瓷零件时如何控制崩边?
答:使用专用夹具与完整辅助支撑、减少每次走刀切削负载、摆线铣削与顺铣以及超声波辅助切削的组合。这些措施分散切削应力,避免局部应力集中,大大减少刃口断裂和材料损失。
问:陶瓷基复合材料的加工挑战与传统单相陶瓷有何不同?
答:差异很大。单相陶瓷面临的主要挑战是脆性断裂和微裂纹。陶瓷基复合材料还会遭受纤维磨损、分层和纤维拔出的问题,以及更快的工具磨损和更窄的工艺窗口。需要低温冷却和超声波振动辅助工艺来保持加工质量。
问:哪些陶瓷零件不太适合 CNC 精密加工?
答:大批量、标准尺寸生产的简单、大型、厚壁陶瓷零件通常更适合传统的干压或等静压,成本更低,效率更高。 CNC加工对于薄壁、不规则、多曲面、微型精密、小批量定制零件更有优势。
工艺评估和定制制造支持
如果您的氧化铝、氧化锆、碳化硅、氮化硅、陶瓷基复合材料或其他先进陶瓷部件需要薄壁、复杂曲面、微型内腔或高精度公差,或者如果您需要解决边缘碎裂、表面下损坏或精度不稳定的问题,我们可以根据您的图纸、材料规格、批量要求和服务来评估数控加工的可行性条件。我们提供定制的脆性控制工艺规划和一站式精密制造支持,涵盖工艺优化、刀具选择、精度控制和成本估算。