要在精密陶瓷零件中实现严格的公差,需要控制从材料准备到最终检查的所有制造步骤。由于技术陶瓷的硬而脆的性质以及发生的典型收缩,大多数关键尺寸在烧结操作后被加工成净尺寸或近净尺寸。
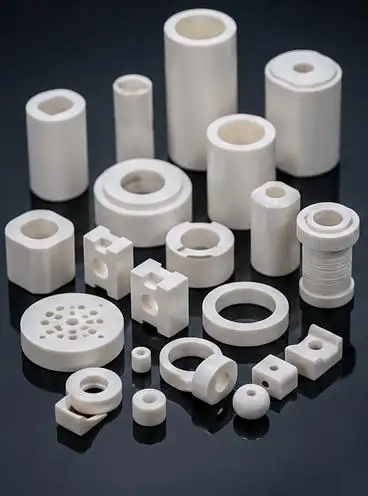
微米级精度取决于稳定的材料、可预测的收缩率、合适的加工余量、受控磨削、可靠的数据和温度控制的测量。
严格公差对于精密陶瓷零件意味着什么?
严格公差包括超过一维的正负值。
| 要求 | 典型控件 | 功能影响 |
| 尺寸公差 | OD、ID、长度、厚度、孔径 | 贴合、密封、定位 |
| 形位公差 | 圆度、同心度、平面度、平行度 | 对准、旋转、负载分布 |
| 表面质量 | 粗糙度、碎裂、划痕 | 摩擦、磨损、密封、粘合 |
±0.002 mm 的外径公差并不意味着可以自动实现相同的平面度或同心度。材料、尺寸、几何形状、基准设计和检验方法必须一起评估。
为什么我 高公差陶瓷制造困难?
烧结收缩
陶瓷在烧结过程中会收缩。最终尺寸受到粉末纯度、颗粒分布、成型密度、粘合剂均匀性、壁厚、炉温、保温时间和零件取向的影响。
对于精密陶瓷零件,可重复收缩率比名义收缩率更重要。
硬度和脆性
烧结后加工碳化硅、氮化硅、氧化锆和氧化铝通常需要金刚石工具。这些材料的微加工会给工具带来过大的压力,并导致边缘碎裂和薄壁断裂造成损坏。
复杂几何
深孔、盲孔、阶梯孔、方孔、薄壁、同轴元件以及多个基准面的存在以及重复夹紧的影响会导致显着的同心度和位置误差。
如何实现严格的公差
1。稳定的材料
精密陶瓷零件的可靠生产取决于以下材料属性的一致性:原材料的纯度、粒度分布、造粒程度、水分含量、粘合剂含量、致密化和孔隙率。
•氧化铝 – 坚硬、耐磨、电绝缘。常用于套管、喷嘴和绝缘体。
•氧化锆 – 坚固耐用,非常适合薄壁制造。常用于套管和各种磨损和医疗部件。
•氮化硅——坚固且抗热冲击。常用于高速机械的轴承和部件。
•碳化硅 – 刚性、耐磨、热稳定。常用于半导体装置的密封件和部件。
2。控制成型
近净形状是在烧结前通过各种成型技术(即干压、等静压、注射成型、挤压和生坯加工)生产的。收缩、密度梯度和截面变化会影响后续加工所需的光洁度。
3。可预测的烧结
烧结过程中的尺寸稳定性受加热速率、过程的最高温度、过程的长度和加热的均匀性的影响。
紧公差精密陶瓷零件首先取决于烧结一致性,其次取决于最终磨削精度。
4。高精度陶瓷研磨
各种形式的磨削,包括外部磨削、内部磨削、表面磨削、无心磨削、坐标磨削和成形磨削,都可以达到所需的最终尺寸,这在烧结过程后至关重要。磨削精度需要考虑的重要因素是:
• 金刚石砂轮的粒度和跳动
• 磨削深度和进给率
• 冷却剂的流量和温度
• 工件夹具的精度
• 砂轮修整
• 在操作之间进行的检查
这些因素的应用通常会减少磨削损伤并提高尺寸的重复性。
5。研磨、抛光和检验
研磨和抛光可改善粗糙度、平面度和平行度,并改善接触面积和磨损。根据 UPCERA,在给定特定材料和几何形状的情况下,可以实现从 Ra 0.02 到 Ra 0.2 的表面粗糙度。
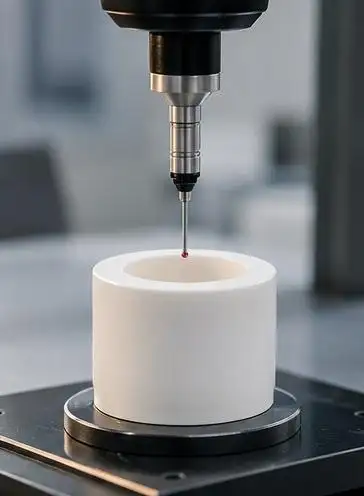
生产检验应持续进行。根据检测阶段,可以采用不同的计量和测量技术——从传统的接触式(测微仪、空气测量仪、孔径计、粗糙度仪、圆度仪)到更复杂的系统(光学系统、坐标测量机、平面度仪等)。
特别是对于薄壁精密陶瓷零件,保持稳定的环境温度、清洁的测量表面以及具有恒定测量力的工作基准至关重要。
UPCERA精密能力参考
| 功能 | 尺寸范围 | 规定精度 |
| 外径 | 1–25 毫米 | ±0.002 毫米 |
| 外径 | 20–50 毫米 | ±0.003 毫米 |
| 内径 | 0.5–3 毫米 | ±0.001 毫米 |
| 内径 | 3–10 毫米 | ±0.003 毫米 |
| 内径 | 10–30 毫米 | ±0.005 毫米 |
| 长度或厚度 | 依赖于几何形状 | ±0.005 毫米 |
| 球直径 | 依赖于几何形状 | ±0.002 毫米 |
| 表面粗糙度 | 功能表面 | Ra 0.02–Ra 0.2 |
UPCERA 还规定了以下几何公差能力:
• 圆度:0.002 毫米
• 同心度:0.002 毫米
• 直线度:0.004 毫米
• 垂直度:0.005 毫米
• 平行度:0.003 毫米
• 平面度:0.003 毫米
实际陶瓷加工公差应根据材料、壁厚、特征深度、零件长度、生产数量、基准设计和检验方法来确定。
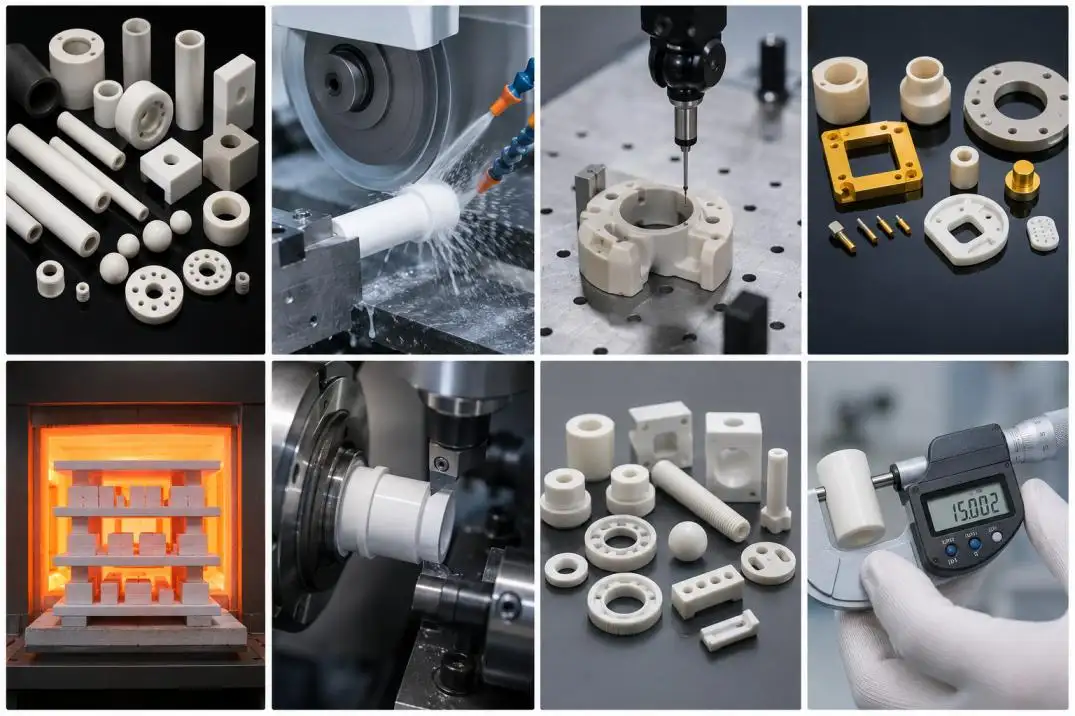
尺寸和功能能力
UPCERA 报告长度达 1000 mm 的管材和棒材、达 400 × 400 mm 的板材、达 300 mm 的定制形状、达 250 mm 的管外径和达 150 mm 的定制形状直径。
其他功能包括:
•最小壁厚:0.1–0.2 mm
•最小钻孔:φ0.4 mm
•最小螺纹:M2
•最小内半径:R0.1 mm
•通孔最大为200 mm
•盲孔和台阶孔最大可达50 mm
最大尺寸并不能保证每个范围内的最大精度。长管、薄壁、深孔和复杂形状需要单独的工程审查。
UPCERA 定制精密陶瓷元件
UPCERA 结合了成型、受控烧结、研磨、钻孔、研磨、抛光、金属化、雕刻、印刷和陶瓷与金属粘合。
其定制精密陶瓷零件包括:
•耐磨、耐腐蚀的衬套和喷嘴
•方孔和金属化陶瓷绝缘子
•雕刻和印刷陶瓷部件
•陶瓷金属结合结构件
•带有凹槽、台阶、孔或螺纹的异形部件
这些精密陶瓷零件用于机械、电子、半导体设备、医疗设备、化学系统和自动化应用。
结论
精密陶瓷零件的高精度来自于完整的工艺链。材料一致性、可预测的烧结、稳定的基准、金刚石加工、热控制和精度检查必须协同工作。
最好的陶瓷元件并不是在所有地方都具有最严格的公差,而是其关键尺寸、几何关系和表面与其实际功能相匹配的元件。
当您需要精密陶瓷零件时,请向 UPCERA 提供材料和图纸,以及您的关键尺寸和公差。此外,指定所需的表面粗糙度、预期的操作条件和所需的数量。 UPCERA 的工程师将研究您的几何形状,并就原型和生产订单的成型、烧结、机加工和检验之间的最佳选择提供建议。
常见问题解答
Q1。 UPCERA可以生产哪些类型的精密陶瓷零件?
UPCERA 具有制造定制陶瓷部件的能力,包括但不限于套管、喷嘴、棒、管、板、球、绝缘体、金属化和螺纹部件以及复杂形状。
Q2。 UPCERA精密陶瓷零件有哪些材料可供选择?
对于精密陶瓷零件,可用的材料主要取决于应用。常见材料有氧化铝、氧化锆、氮化硅和碳化硅以及其他高级陶瓷。
Q3。 UPCERA能达到什么尺寸精度?
根据UPCERA公开的信息,该公司可实现的外径公差约为±0.002毫米,内径公差约为±0.001毫米。
Q4。可用的表面粗糙度是多少?
据 UPCERA 报道,考虑到陶瓷材料、零件的几何形状以及特定表面的要求,可用的表面粗糙度在 Ra 0.02 至 Ra 0.2 的范围内。
Q5。 UPCERA可以生产薄壁精密陶瓷件吗?
是的。根据 UPCERA,根据材料、长度、形状和所需的公差,可以制造最小壁厚约为 0.1-0.2 毫米的部件。