当组件除了硬度、耐热性或电绝缘性等基本材料特性外,还需要控制尺寸、几何形状、表面和功能性能时,就会使用精密工程陶瓷。该组件在定位、引导、密封、隔离或对齐其他组件时应具有可预测的精度。
获得这样的结果也比加工金属物体更难。在获得最终尺寸之前,对陶瓷粉末进行模制和烧结。最终零件可能会受到收缩类型、零件变形、磨削策略和测量方法的影响。精度不仅始于加工过程,还始于最终检验和产品批量生产。
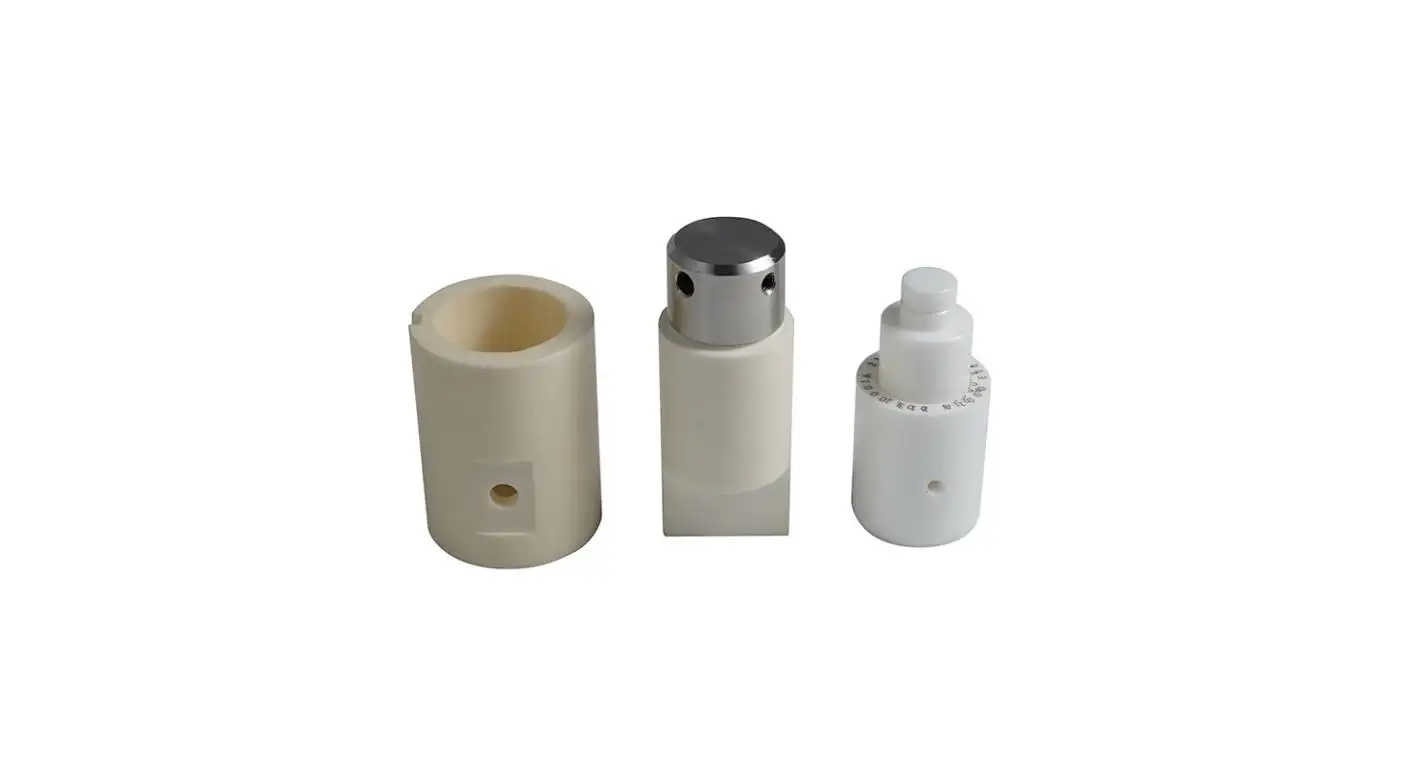
精度必须有一个明确的定义,具体取决于其功能。
一张图纸可以有很多尺寸,但并非每个尺寸对元件性能都有相同的影响。这些尺寸可用于设置半导体相关设备中的光学对准、轴承配合、密封压力、电气间隙和定位要求。
在生产之前,工程团队需要确定:
- 装配基准
- 临界配合直径
- 对齐和定位的特点。
- 控制摩擦和磨损的表面
- 所需的电气间隙
- 污染关注区域
这种合理的组织可以避免不必要的研磨。这也为供应商选择成型、机加工和检验工艺提供了明确的基础。
UPCERA 的 定制陶瓷零件展示了它可以根据特定于应用程序的图纸创建的各种孔、台阶、表面和特殊几何形状。
建立清晰的数据系统
如果没有商定的参考特征,就不可能一致地验证精度。当制造商和客户从零件的不同表面进行测量时,他们可能会得到有效但相互矛盾的结果。
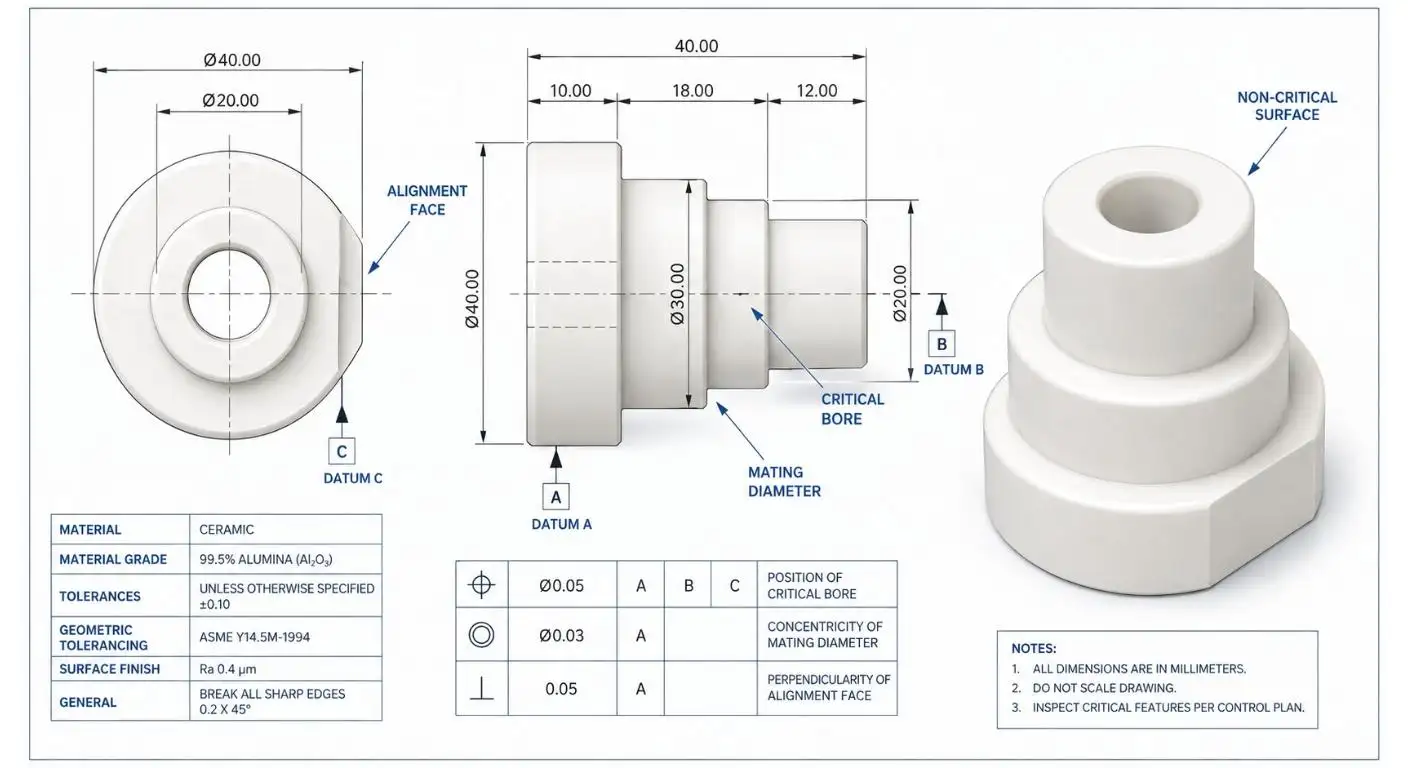
图纸上的第一、第二和第三基准应代表陶瓷部件在最终装配中的位置。表示相同函数的所有尺寸都需要从相同的基准结构中引用。
在某些情况下(例如,陶瓷套筒可能需要孔和外径同心,阶梯式定位部件可能需要沿一条中心线控制多个直径),有必要从单个中心线控制多个直径。基准策略应代表零件在使用过程中支撑和加载的方式。
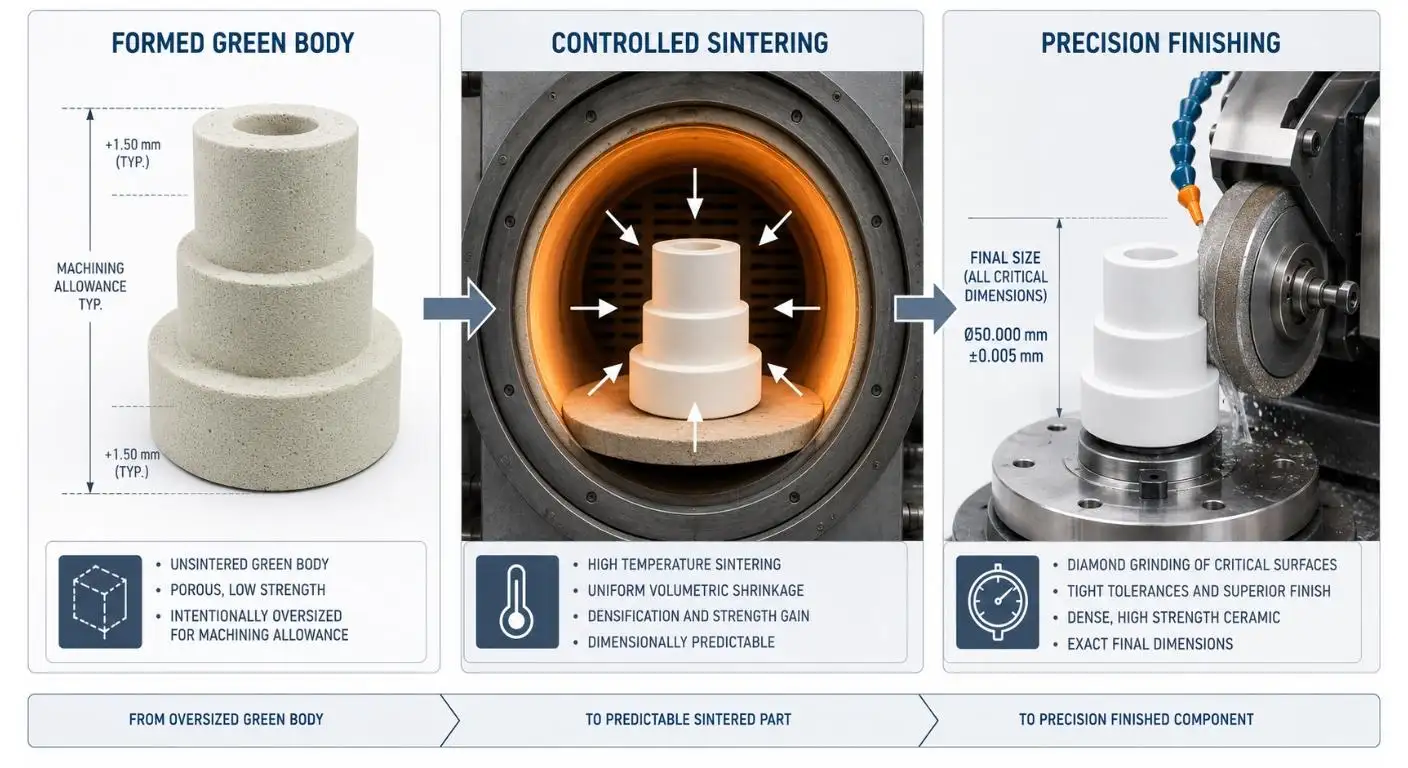
考虑最终加工前的烧结收缩
烧结收缩是由于烧制过程中陶瓷体的致密化造成的。
这是自然收缩,需要预测和管理。由于生坯密度不均匀、壁厚变化和烧制位置,可能会出现尺寸变化或变形。
收缩补偿内置于成形尺寸、工具和受控烧结轮廓中。一些不需要高精度的功能可以在成形或生坯加工过程中完成。通常,关键特征是在烧结过程之后完成的。
该组合不会导致所有表面的研磨,同时保持重要区域的精度。 UPCERA 的高级陶瓷加工 概述文章提供了对粉末制备、成型、烧结和精密加工之间关系的理解。
使用几何公差,而不是单独的尺寸
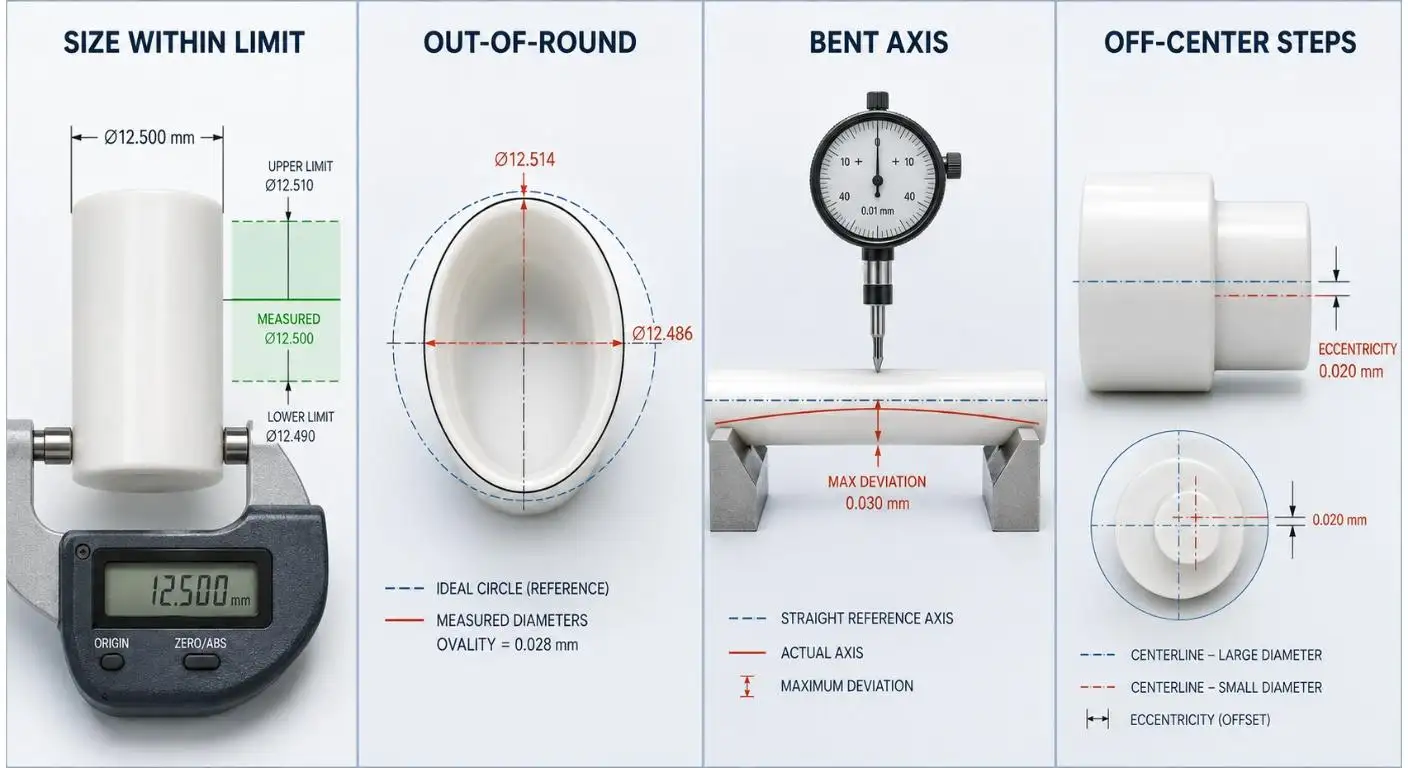
即使部件的尺寸尺寸在公差范围内,部件也可能仍然不适合组装。表面可以是椭圆形、锥形、弯曲或离轴。
通过几何控制可以更有效地传达这些功能关系:
- 圆度控制旋转或密封表面的形状。
- 长杆和导向部件由直线度控制。
- 平整度有助于确保稳定的接触和密封。
- 对于板和间隔部件,平行度起着至关重要的作用。
- 同心度或跳动——是为了确保多个直径对齐。
- 垂直度用于控制肩部和安装面
严格的几何公差应仅应用于功能关键特征。在整个绘图中实施微米级几何形状实际上会增加加工、夹具和检查成本,但并不一定会带来更好的产品。
匹配表面完成其工作
表面粗糙度对摩擦、密封、光学性能、清洁度和粘合有影响。但是,非常低的粗糙度值并不一定有好处。
为了最小化磨损,可以对滑动表面进行抛光。密封面需要低粗糙度和受控的平坦度。与镜面光洁度相比,具有一定纹理的粘合表面可以更有效地工作。
制造过程还需要保持表面完整性。剧烈研磨可能会产生缺口、划痕或表面下损坏,并降低尺寸正确的部件的强度。因此,金刚石刀具的选择、冷却液的控制和精加工顺序也应纳入工程规范中。
选择可制造的材料。
精度和要达到的精度的成本取决于材料的选择。 氧化铝提供硬度、电绝缘性和广泛的工业适用性。 氧化锆比其他材料更坚韧,可用于创建许多小型、复杂的几何形状。 氮化硅合金强度高、重量轻且具有优异的抗热冲击性能,而碳化硅则具有高硬度和热稳定性。
选择正确的选择应该是一种折衷,以达到最佳的操作性能、特征尺寸、壁厚、精加工和产量。在进入最终等级之前,工程师将能够对 UPCERA 的高级陶瓷材料进行比较。
在设计中加入检查!
应确定关键特征,并在图纸中记录如何验证它们。即使组件按要求工作,无法衡量的需求最终也可能导致分歧。
可以使用以下方式进行检查:
- 使用坐标系的测量仪器。坐标或光学测量装置。
- 气压计或精密孔径计用于测量孔径。
- 圆度和跳动仪器
- 表面轮廓仪
- 光学比较器
- 平面度参考系统
- 目视或通过显微镜
在制定测量设置、数据、温度和采样计划之前应达成协议。对于非常小的孔或具有复杂内部结构的孔来说,进行测量的通道从一开始就是一个设计问题。
验证第一个样本之外的重复性
成功的第一个样品并不能证明长期的工艺能力。
试生产期间应评估不同型腔、炉位、原材料批次、磨削工具和操作人员之间的差异。来自关键尺寸的信息可以指示生产不合格零件之前的漂移。
生产控制可以是:首件检验、过程中测量、刀具寿命限制和最终取样。确保精密表面在运输过程中不与其他精密表面接触也很重要。
创建更有效的陶瓷询价
根据需要、材料要求、年度数量和应用说明提供受控的 2D 图纸和/或 3D 模型。提供明确定义的基准、关键尺寸、表面光洁度和检验要求。
从期望目标中确定一系列要求。这将使制造商能够在不影响组件功能的情况下提出合理的公差。
客户可以 发送UPCERA 他们的操作条件和项目阶段以及预计的生产数量,以审核图纸和可制造性。
结论
可靠的精密陶瓷取决于适当的材料选择、成型、烧结、加工和检查。仅靠严格的公差并不能制造出好的元件。
通过在设计早期建立功能基准、几何关系、表面要求和检查方法,陶瓷部件可以更快地从原型过渡到可重复生产。
常见问题
Q1。什么是精密工程陶瓷?
它们是由陶瓷材料制成的部件,专门设计和生产以满足特定的尺寸、几何、表面和功能要求。它们受到受控检查的支持,以确保其准确性。
Q2。陶瓷可以满足什么水平的公差?
使用烧结后金刚石加工,所选特征的公差可以非常接近。可行性取决于材料、尺寸、几何形状以及规格之间的关系。
Q3。为什么需要在烧结后对陶瓷制成的零件进行加工?
收缩和潜在的变形是由烧结过程引起的。关键尺寸和表面是在最终研磨、研磨或抛光致密化后形成的。
Q4。是否需要提供3D型号进行报价?
虽然 3D 模型用于解释几何形状,但通常需要受控的 2D 图纸来满足公差、基准、表面光洁度和检查要求。
Q5。如何保证生产一致性?
制造商使用材料控制、工艺参数、过程中测量和最终检查。应商定针对关键尺寸制定抽样或控制计划。