大多数结构陶瓷配方不含粘土。由于原料不具有固有的可塑性,不能直接满足成型要求,因此在配制原料时必须添加专用粘结剂。粘合剂的类型和用量取决于多种因素,包括成型工艺、原材料的物理和化学性质、陶瓷产品的尺寸和结构复杂性以及适用的生产工具。模具还必须根据烧结收缩系数进行定制,以满足批量生产的成型要求。 UPCERA的主要量产方法包括陶瓷注射成型、等静压、干压和热压铸造。
1。陶瓷成型粘结剂的选择要求
用于结构陶瓷成型的粘合剂必须在成型、脱脂和烧结过程中满足四个关键要求:
它们必须提供足够的粘合性能,在成型过程中保持粉末流动性,提高生坯完整性和机械强度,并支持处理和加工要求。
它们必须在高温烧结过程中完全挥发和分解,不留下任何残留物或只留下微量杂质,这样陶瓷成品的物理和化学性能才不会受到影响。
它们必须适合车间规模的大规模生产,易于制备和使用,并且不含可能损坏设备或污染原材料的腐蚀性成分。
它们必须具有化学稳定性,并且不得与氧化锆、氧化铝或其他陶瓷原材料发生反应,或对成品的机械、绝缘、耐腐蚀或其他性能产生负面影响。
2。陶瓷成型工具设计的关键考虑因素
每个成型过程都需要专门设计的工具。合格的模具必须具有符合产品几何形状、规定的尺寸精度、操作方便、生产效率高、耐磨、使用寿命长等特点。因此必须提前完成结构设计、力学计算和精密加工。由于陶瓷生坯在高温烧制过程中会发生可预测的体积收缩,因此模具设计必须考虑线性收缩并包括所需的尺寸余量。核心计算是:
刀具线性尺寸=f×所需陶瓷成品尺寸
系数换算:f=a/b,其中a为烧成前坯体的线性尺寸,b为烧成后陶瓷成品的线性尺寸,f为陶瓷线性收缩系数。
3。干压综合指南
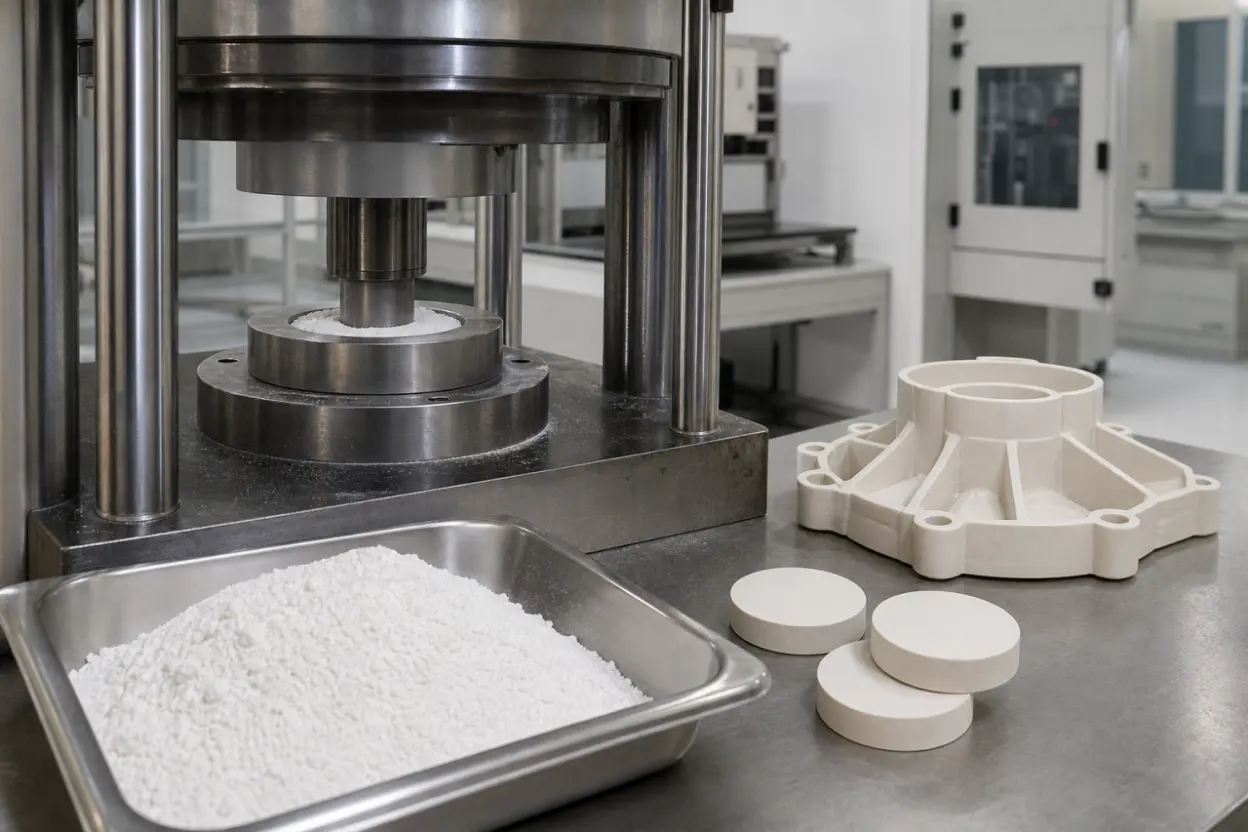
干压是工业结构陶瓷应用最广泛的成型工艺。适合自动化大批量生产,工艺简单,烧成收缩均匀,成品变形风险低。它最适合具有简单几何形状的传统陶瓷零件,例如圆盘,并且没有特殊的孔、凹槽、薄壁或肋。然而,该工艺需要高精度、耐磨的模具,并且具有较强的应用限制。粉末水分含量是干压成型的关键质量控制点,标准范围为4%-8%。在批量生产前,必须添加合适的粘结剂并将粉末造粒,以改善流动性,加强颗粒结合,提高坯体抗压强度。
3.1 干压工艺关键控制点
(1)按压方式
压制分为单面和双面两种方式,直接影响密度均匀度。使用单侧压制时,仅从一侧施加力:负载端附近的密度较高,远端较低,从而在生坯内产生较大的密度差。双面按压时,从两端同时施加力。两端压实良好,中心密度稍低,但整体均匀度优于单面压制。
(2) 成型压力
成型压力直接决定生坯密度和烧成收缩率。如果压力太低,生坯会含有更多的气孔并表现出更大的烧成收缩。常规工业干压压力控制在≤2 MPa。压力过大容易造成分层、表面开裂、脱模时粘连、边角崩裂等。
(3) 按压速度和保持时间
如果施压过快,粉末颗粒间的空气无法逸出,直接造成坯体分层、内外密度不均、内部气泡残留等缺陷。批量生产需要缓慢、均匀的压制,并结合固定的保压时间,以排出内部空气并确保整个生坯的密度均匀。
4。陶瓷烧成的三个主要阶段
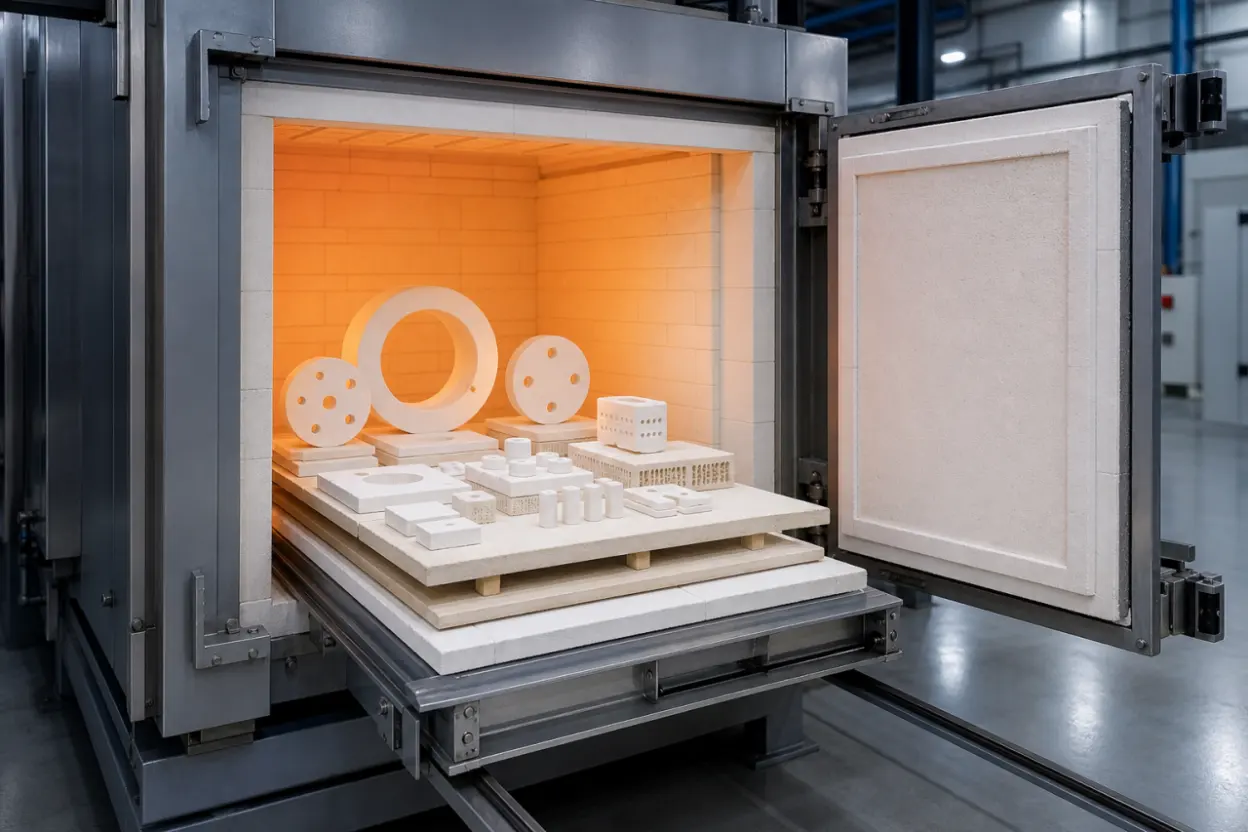
烧成是将成型的陶瓷坯体放入高温窑炉中并通过加热使其致密化的核心过程。发生规定的物理和化学反应,使成品达到所需的机械、电气、耐腐蚀和其他使用性能。一个完整的烧制周期包括加热、保温和冷却。各阶段的工艺参数必须独立控制,不得随意调整。
4.1加热台
该阶段从室温延伸到指定的最高烧制温度。其主要功能是游离水分的蒸发、有机粘结剂的高温挥发、结晶水和结构水的去除、碳酸盐成分的分解以及在氧化锆陶瓷中相关的高温晶相转变。除了相变之外,这些过程还会释放大量气体。因此,在此阶段严格禁止快速加热,因为它可能会导致生坯多孔或松散、整个生产批次发生整体变形、边缘开裂和内部裂纹。
4.2 举行舞台
保温阶段是决定陶瓷成品性能的决定性步骤。生坯内的成分充分经历物理相变和化学反应,最终形成具有所需性能的致密陶瓷基体。每种陶瓷原料都有其最佳烧成温度范围,因此必须严格控制最高炉温和保温时间。当保持在适当的范围内时,烧制的产品致密且不渗透,具有均匀的晶粒结构,并具有最佳的机械和电气性能。在指定温度范围以上烧制会增加孔隙率并显着降低强度、绝缘性能和耐磨性。
4.3冷却台
此阶段涵盖从最高烧成温度到室温的受控冷却。冷却过程中会发生液相凝固、晶粒结晶、材料相变等物理和化学变化。冷却方法和速率直接决定成品的相组成和内部微观结构,最终影响耐磨性、强度和尺寸稳定性等关键性能。具有特殊几何形状或薄壁的陶瓷零件需要分阶段的缓慢冷却过程。
5。成型工艺参数比较
| 工艺流程 | 关键工艺参数 | 适用产品 | 流程注意事项 |
| 干压 | 粉体含水量4%-8%;成型压力≤2 MPa;单面或双面压制 | 具有简单几何形状的小型陶瓷零件,例如盘和块,没有特殊功能 | 严格控制压制速度并提供足够的保压时间,防止坯体分层和开裂 |
| 注塑成型 | 适用于精密复杂的几何形状;定制工具必须考虑收缩 | 具有小孔、盲孔、薄壁或多肋的复杂精密陶瓷零件 | 厚壁件脱脂风险较高;控制粘结剂比例,防止气泡和开裂 |
| 等静压 | 向各个方向施加均匀的压力,产生高度一致的生坯密度 | 大中型承重结构陶瓷毛坯 | 小批量生产周期较长,生产成本相对较高 |
| 热压铸造 | 基于石蜡粘合剂系统的熔融铸造 | 具有规则几何形状的中小型特殊结构陶瓷 | 脱脂时间长,可能存在微量粘合剂残留 |
常见问题解答 (FAQ)
问:结构陶瓷成型时必须添加粘结剂吗?
答:大多数无粘土结构陶瓷原料没有可塑性,不能直接成型,因此必须添加合适的粘结剂。只有某些改性塑料粉末可以在没有粘合剂的情况下进行加工,具体取决于具体的成型方法。
问:为什么确定工装余量时必须考虑陶瓷线收缩系数?
答:陶瓷生坯在高温烧成过程中会发生可预测的收缩,并且收缩率因材料而异。如果没有适当的加工余量,成品零件将尺寸过小,并可能超出公差限制。使用系数 f = a/b 计算尺寸有助于确保成品尺寸精度符合规格。
问:干压时双面压比单面压好吗?
答:双面压制可以提供更好的整体密度均匀性,适合高精度、承重陶瓷元件。单面压制更简单、效率更高,适合普通、精度较低的陶瓷盘的批量生产。应根据应用选择方法。
问:可以在整个陶瓷烧制周期中提高加热速率吗?
答:不会。在初始加热阶段,粘合剂、水分和分解气体会大量释放。快速加热会产生压力并导致生坯开裂或结构松散。中后期根据物料情况,只能在符合规定的范围内调整加热速率。
问:四大成型工艺该如何选择?
A:对于非常简单的薄盘和标准块,选择干压;微型、复杂、薄壁零件的注塑成型;用于大中型、高密度毛坯的等静压;具有规则几何形状的中小型特种陶瓷零件的热压铸造。最终选择应考虑生产量、精度要求、结构复杂程度。
流程选择和定制支持
无论您的产品是简单的块状或片状传统陶瓷零件,还是需要干压、注射成型、等静压或热压铸造的复杂、薄壁、高精度结构陶瓷零件,我们都可以根据其结构、材料类型、尺寸公差和产量要求来选择成型工艺。我们还可以优化粘合剂比例和烧成参数,计算模具余量,并提供完整的量产工艺解决方案。