一、技术概述
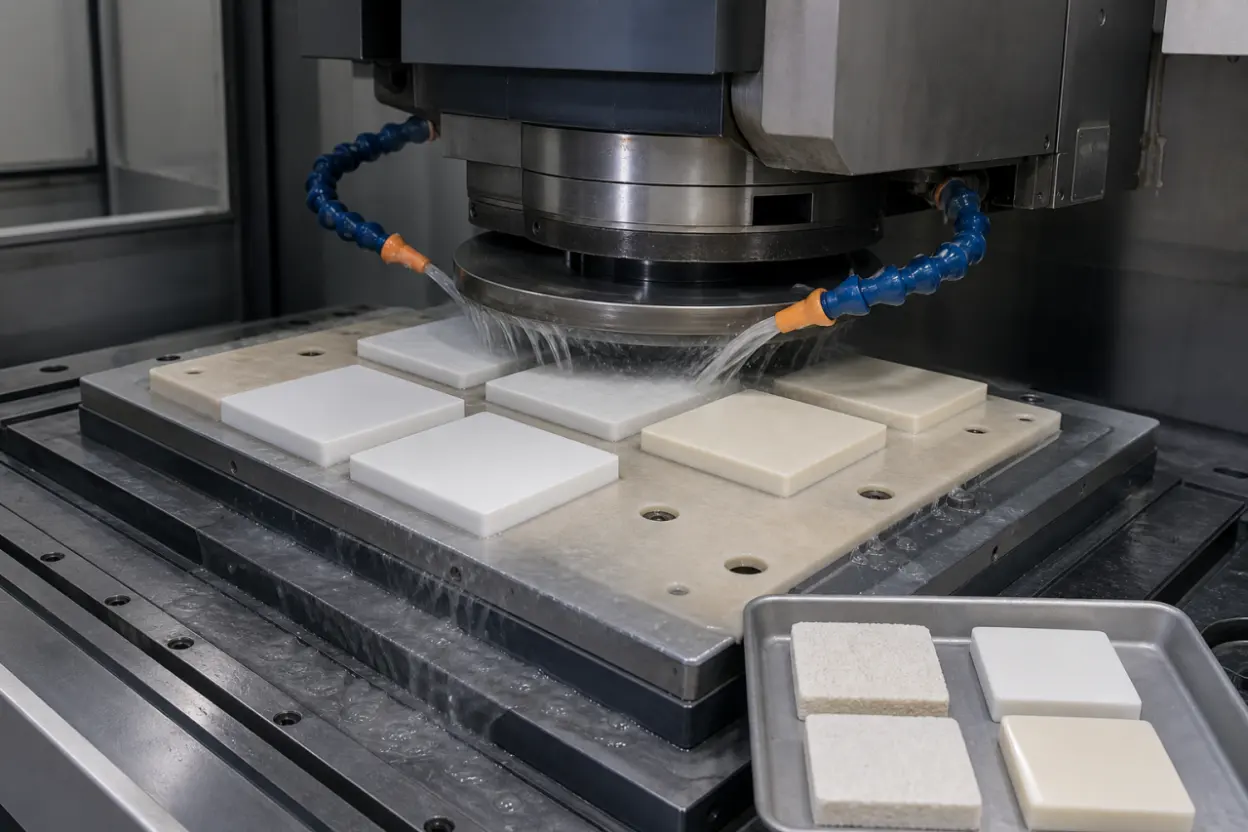
氧化锆陶瓷具有高强度、高硬度、耐腐蚀、耐高温和优异的生物相容性,广泛应用于机械、电子、医疗系统、航空航天等行业。 氧化锆陶瓷平面磨削采用平面磨床精加工平面,是直接决定尺寸精度、表面质量和使用性能的关键最终加工步骤。由于烧结体氧化锆致密、坚硬,磨削难度大,需要严格控制工艺参数和操作程序。标准化流程和一致操作对于平衡质量和效率以及保持稳定的产品性能至关重要。
二.机加工前的准备工作
1。工件准备
检查毛坯尺寸和外观,去除毛刺和污染物,确认无明显裂纹、缺角或其他缺陷;
根据成品图预留磨削余量。典型余量为0.1-0.3 mm,根据毛坯成形精度和最终公差要求进行调整。
2。设备准备
使用高精度平面磨床。 氧化锆磨削时,法向磨削力比切向磨削力大得多,一般为5-10倍,用砂轮端面磨削时,有时为20-30倍。因此磨床必须提供足够的刚性和稳定性以保持加工精度;
开机前检查主轴回转精度、工作台平面度、液压系统运行情况,确保设备性能稳定;
安装金刚石砂轮,安装后进行动平衡,防止磨削振动。
3。耗材及测量仪器
冷却液:使用水进行冷却、润滑和排屑。充足的流量可防止过热和破裂,同时冲走可能划伤表面的磨屑;
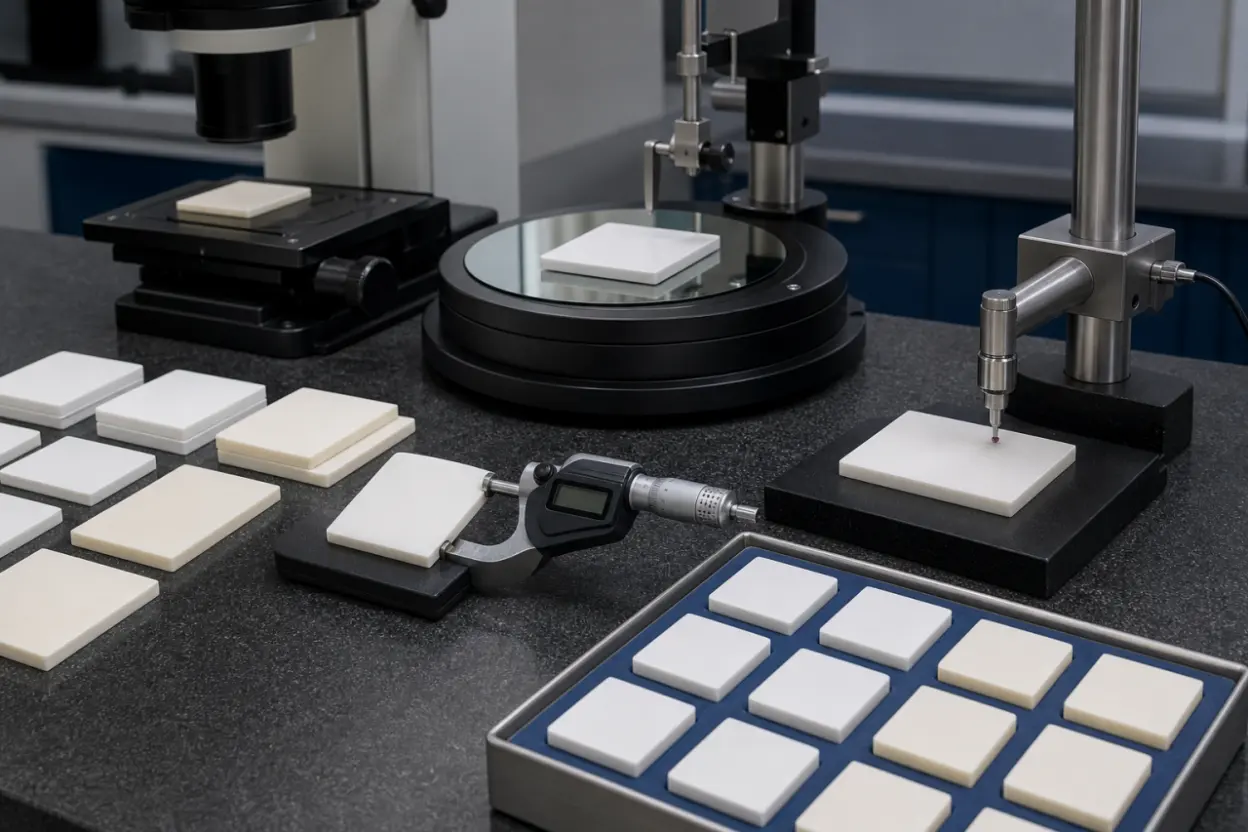
测量仪器:准备千分尺、平面度测量设备以及其他具有足够测量精度的合适工具。
4。砂轮选择原则
使用单独的砂轮进行粗磨和精磨,而不是使用同一个砂轮完成每项操作;
当毛坯有大量余量时,使用粗磨砂轮。对于更高的表面质量要求,请使用精加工砂轮,但材料去除效率会较低。
三.核心工艺参数
1。研磨速度
使砂轮圆周速度与工件进给速度相匹配。速度过高可能导致表面烧伤和微裂纹,速度不足则降低加工效率。
2。研磨深度
粗磨时每次走刀深度为 0.02-0.05 mm,精磨时每次走刀深度为 0.005-0.01 mm。逐渐减少深度以保持表面粗糙度和平整度。
3。冷却方式
采用淹没或喷淋冷却方式彻底冷却研磨区,减少热应力。充分的冲洗还可以防止粉状切屑或脱落的磨粒残留在工件表面上,否则可能会造成划痕并加速砂轮磨损。
四.操作流程
1。磨削作业
确认空载运行稳定后,开始加工。密切监测表面状况并及时调整参数,以防止边缘碎裂和裂纹。
2。关机和清洁
加工完毕后,首先停止砂轮进给和工件移动。待砂轮完全停止后才可取出工件。清除磨屑并完成设备维护记录。
五、质量控制及注意事项
1。质量检验
检查每批 3-5 零件的样本。返工或报废不合格零件并保存完整的检验记录。
2。注意事项
操作人员必须穿戴适当的个人防护用品,机器运行时切勿触摸砂轮;
定期检查车轮磨损情况,需要时及时更换车轮。
结论
氧化锆陶瓷表面磨削是一项精密加工,对机床刚性、砂轮选择、工艺参数、操作规程等都有严格的要求。粗磨和精磨分开,精确控制速度和深度,提供充分的冷却和润滑,并进行严格的过程检查,可以保持平整度、表面粗糙度和尺寸一致性,同时防止边缘崩刃、裂纹和磨削烧伤。标准化的操作流程对于提高产量、延长砂轮寿命、降低生产成本以及确保氧化锆陶瓷组件在高端应用中的可靠性能至关重要。
常见问题 (FAQ)
Q1:为什么氧化锆陶瓷表面磨削首选金刚石砂轮?
答:金刚石砂轮硬度高、耐磨性强、热稳定性好。它们可以有效、精确地加工氧化锆陶瓷,是这种材料的首选研磨工具。
Q2:为什么粗磨和精磨要使用不同的砂轮?
答:粗磨削去余量较大,优先考虑去除效率,精磨则注重表面质量和尺寸精度。
Q3: 一般情况下应预留多少磨削余量?
答:典型的磨削余量为 0.1-0.3 毫米,具体取决于毛坯状况和成品精度。最终值应根据工件尺寸、几何形状和烧结精度来确定。
应用评估和定制制造支持
我公司拥有高精度平面磨削设备和成熟的磨削工艺体系,提供从烧结陶瓷毛坯到精密平面磨削的全流程制造。针对不同的材料等级(包括3Y-TZP和Al₂O₃)、零件尺寸和精度等级,我们提供工艺评估、原型生产、批量交付和定制技术支持。欢迎客户分享项目图纸或技术要求,以获得我们团队的专业审核和支持。