金属导轨每 3 个月就会磨损一次。建议使用氧化锆制作相同的零件。
这可能是可行的方法,但是通过逐行复制旧的图形来开始新的绘图很少是最好的方法。钢加工容易的凹槽可能会形成薄弱的陶瓷区域。紧密连接金属套管的压配合可能会导致氧化锆边缘损坏。更耐磨的表面甚至会将磨损传递到相邻的轴。在确定实际故障是什么之前,请勿更改材料。
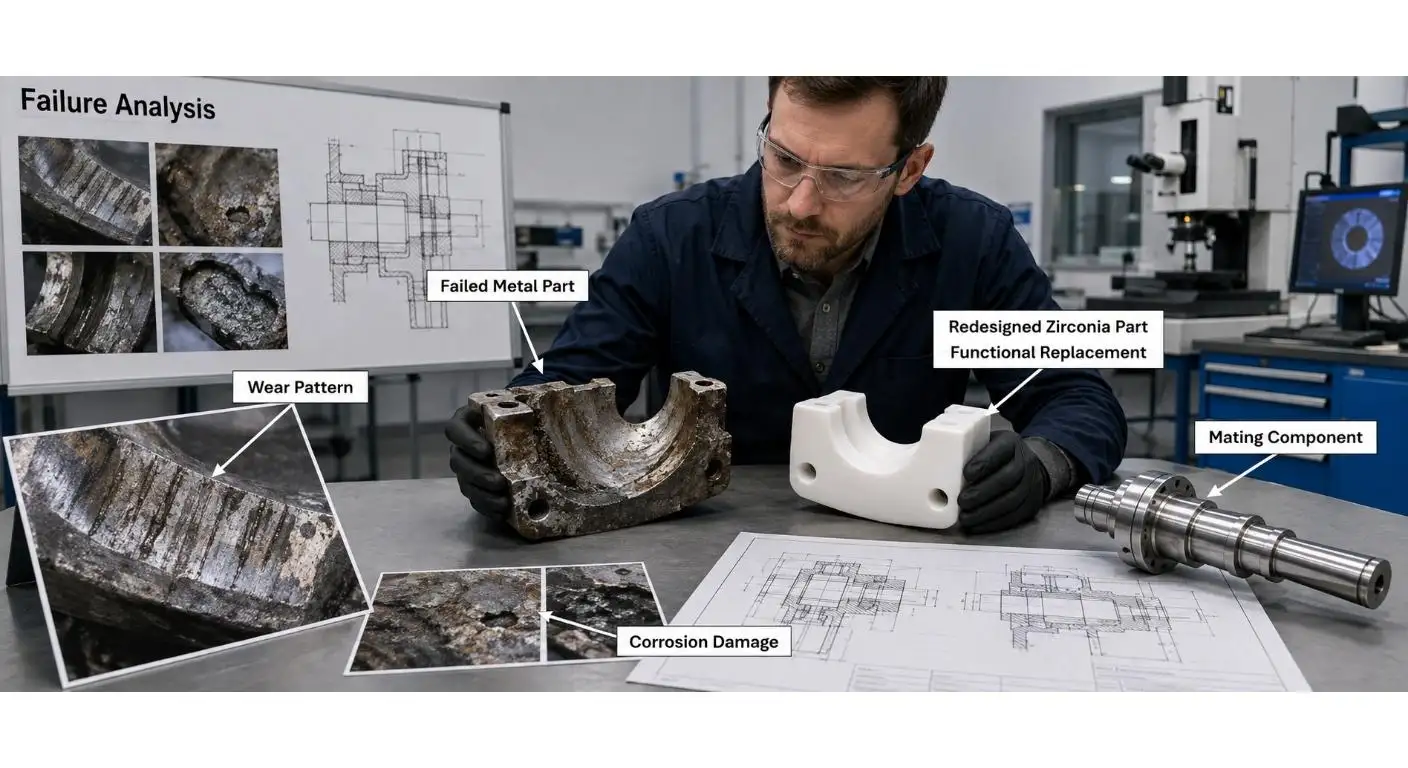
向设计评审展示使用过的部件
信息存在于原图中未显示的磨损部件中。
检查接触带、划痕、腐蚀和转移材料以及边缘冲击或尺寸损失。记录缺陷的位置以及缺陷是否均匀。
还要检查配合部件。 氧化锆导轨无法修复轴跳动。被污染的流体不会被陶瓷阀部件固定。较硬的滚轮使用寿命更长,但会对选择不当的配合面造成伤害。
UPCERA 的定制氧化锆陶瓷零件可用于需要耐磨性、精度或化学稳定性的导轨、衬套、喷嘴、仪器或其他绘图应用。然而,第一个问题总是有用的,因为它是“为什么需要更换当前组件”?
定义每个表面的功能
这些定位表面、滑动面、密封区域、间隙区域和安装特征都可以合并到定制的氧化锆组件中。不应对所有这些都应用相同的公差。
强调控制功能的表面:
- 用于轴的孔;
- 与其他部位接触的面;
- 表示该零件的直径;
- 夹紧时施力的部分;
- 进入装配体的边缘。
然后,根据零件的用途确定基准。从易于接近的检查表面获取的尺寸可能不如与工作轴直接相关的尺寸有用。
UPCERA 的一些典型精度控制包括圆度、同心度、直线度、垂直度和表面光洁度,其氧化锆陶瓷结构零件页面中列出了这些内容。仅当与装配、移动或对齐相关时才应指定装配要求。
| 项目投入 | 需要确认什么 | 丢失风险 |
| 现有故障 | 磨损、腐蚀、开裂、变形或污染 | 物质改变并不能解决问题 |
| 主要功能 | 导向件、密封件、支撑件、阀门、固定装置或绝缘体 | 错误的表面优先 |
| 配套组件 | 轴、外壳、配合面和紧固件 | 不受控制的接口 |
| 功能表面 | 滑动、密封、定位和夹紧区域 | 不必要的或缺失的精度 |
| 几何 | 壁厚、半径、孔、凹槽和过渡 | 脆弱或昂贵的设计 |
| 氧化锆级 | 强度、韧性和环境适应性 | 长期表现不合适 |
| 组装方法 | 粘合、压制、夹紧或保持 | 碎裂或隐藏的应力 |
| 工作条件 | 负载、运动、温度和介质 | 材料或配合不正确 |
| 生产路线 | 成型、烧结、研磨和抛光 | 原型不能重复 |
| 检查 | 基准、公差、光洁度和视觉标准 | 零件通过检验但使用不合格 |
| 包装 | 单独分离和边缘保护 | 最终检查后的损坏 |
| 实地审查 | 磨损模式、泄漏、扭矩或定位 | 根本原因仍不清楚 |
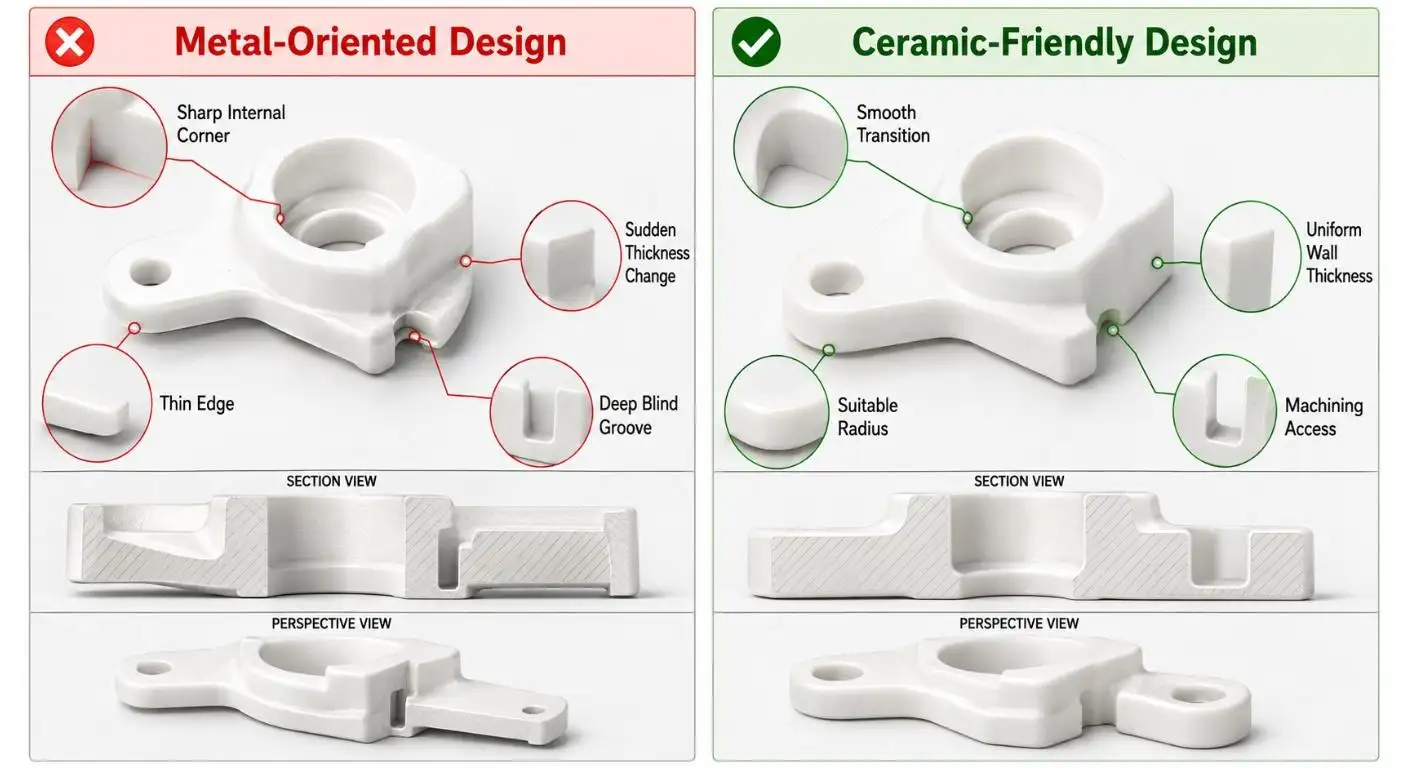
这些特征是为金属设计的,但现在已重新绘制。
金属零件内部的尖角和薄唇,以及深螺纹和突然的厚度变化通常很容易加工或弯曲,但很难在陶瓷中制造。
陶瓷的表现不同。
在应力敏感过渡处应用半径。孔和槽旁边不要有不必要的薄壁。在完成绘图之前,检查是否存在盲袋、深窄通道和中断表面。
特征可以在烧结之前形成、在部分加工状态下形成、和/或在烧结之后精密研磨。这些路线不允许有相同的公差、成本或几何自由度。
一张好的绘图可以清楚地区分关键尺寸和非关键尺寸。它可以明确地区分对于用于制造陶瓷零件的几何形状来说什么是重要的和什么是不重要的。
选择 氧化锆 作为主要失效模式
当零件需要耐磨性、增强的抗裂纹扩展能力、电绝缘性、耐腐蚀性或非磁性时,经常选择氧化锆。
其韧性部分与相变增韧有关。在常见的3Y-TZP材料中,生长裂纹附近的应力可能会引起局部晶相变化,从而在裂纹尖端周围产生压应力,从而阻碍裂纹的扩展。这会增加抗裂性,但不会使氧化锆具有像钢一样的延展性。
材料选择应考虑以下因素:
- 接触载荷和冲击;
- 滑倒或转弯;
- 温度;
- 接触液体或化学品;
- 潮湿或长时间暴露于蒸汽;
- 电气要求;
- 所需的表面光洁度。
在热水应用和蒸汽应用或长时间处于高工作条件的潮湿应用中,应专门审查氧化锆牌号和加工路线,因为水热老化可能会影响长期性能。
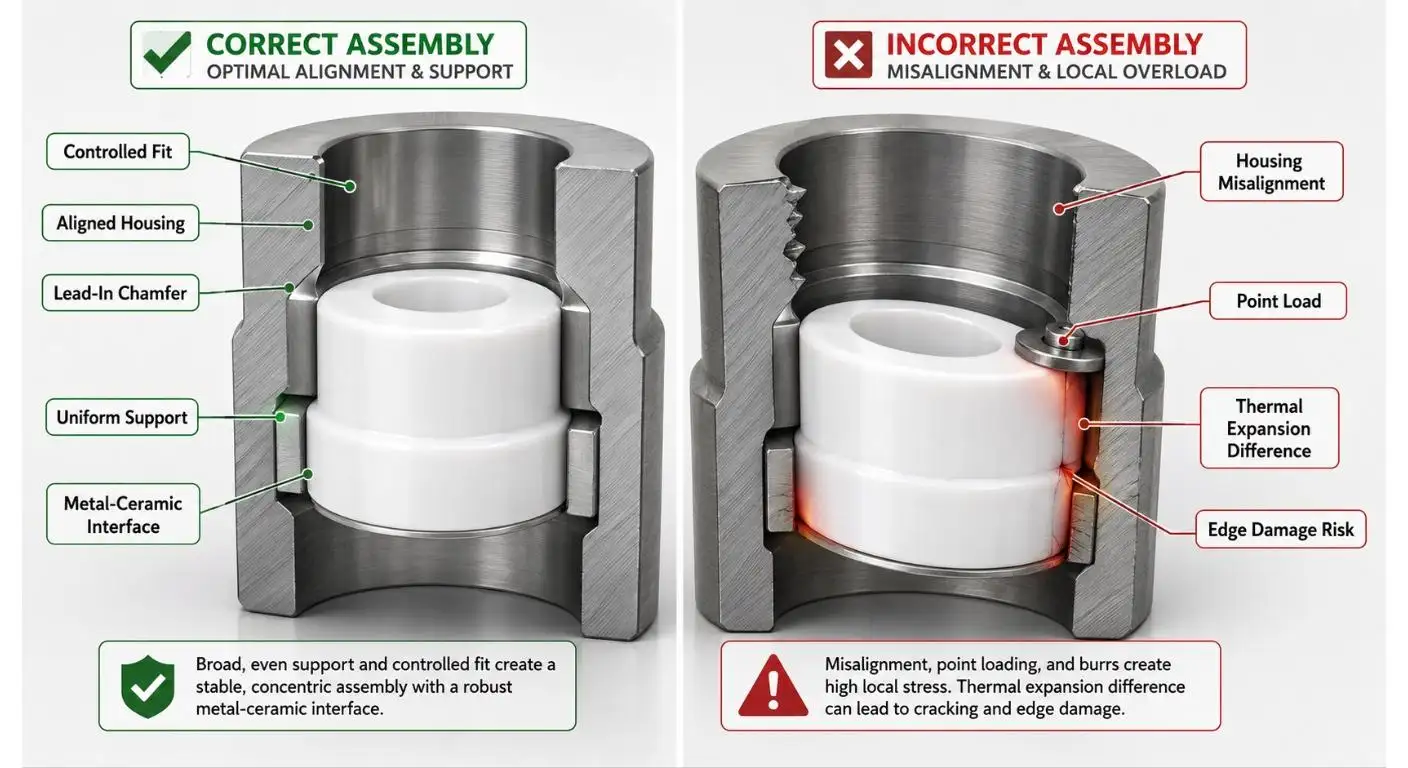
一起设计配合组件
大量氧化锆故障都是从金属界面开始的。
过于紧凑的外壳孔会导致径向应力不均匀。小垫圈可能会集中夹紧力并产生局部应力。即使在机器启动之前,毛刺也可能会损坏入口边缘。
指定零件是否要粘合、夹紧、保留或压装。包括导入倒角、清洁的接触表面和受控的装配力。当陶瓷和金属一起使用时,应考虑差动热膨胀。
切勿使用陶瓷零件将未对准的金属零件拉入到位。拧紧紧固件之前应进行对齐。陶瓷部分。拧紧紧固件之前应进行对齐。
最大化精度发生磨损的位置。
动作部分应按照其实际接触方式完成。
平滑运动可通过 氧化锆陶瓷滚轮的外径圆度、直线度、表面光洁度和端部支撑来控制。对于定位部件来说,工作直径及其与安装系统基准的关系可能比其外观更重要。
氧化锆的另一个应用是允许重复定位,如 UPCERA 中所示 精密陶瓷夹具氧化锆 用于半导体、光学、医疗和自动化设备。如果是这样,那么通常要求的是基准稳定性和接触面磨损,而不是抛光所有可见表面。
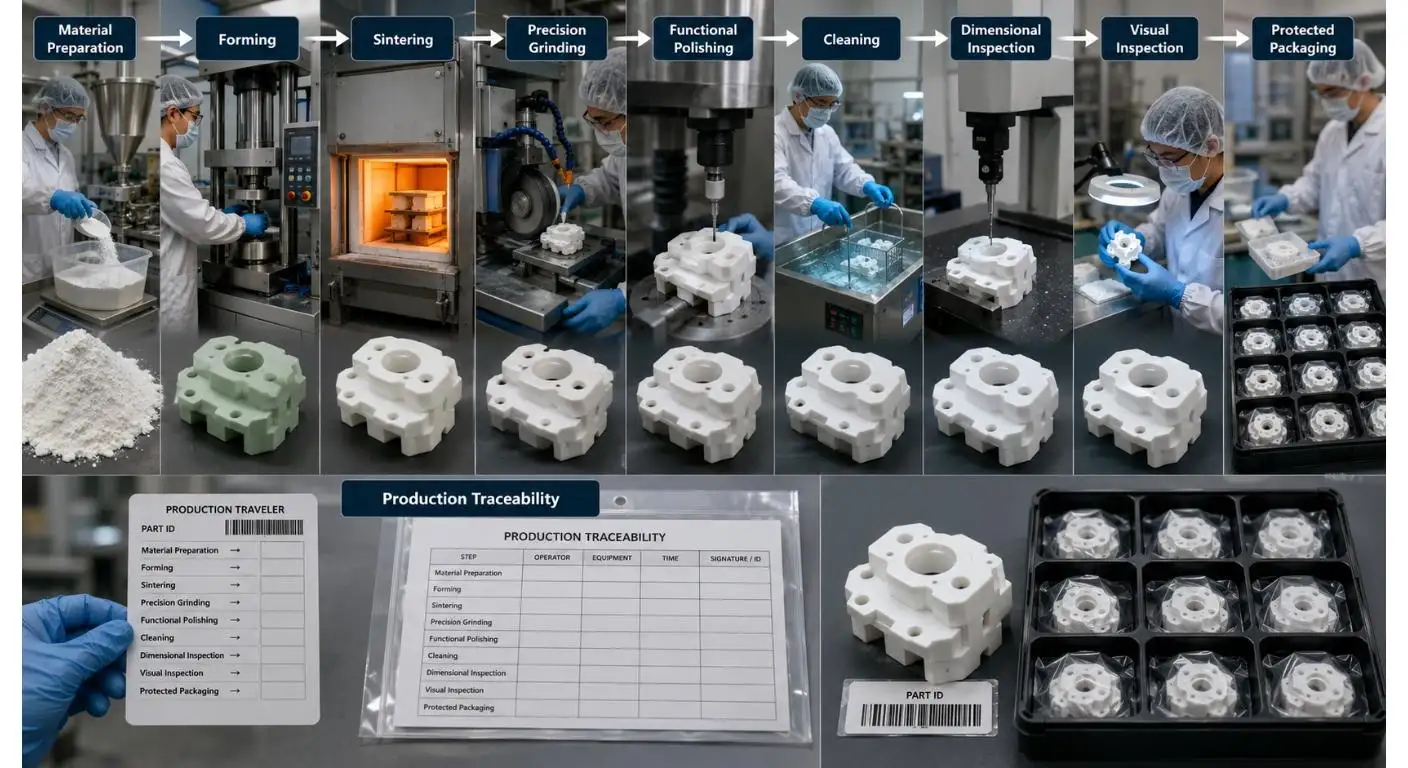
使用原型来测试生产路线
手工制作的样品并不一定能揭示批量生产过程中可能出现的问题。
原型零件应采用代表性材料、成型、烧结、研磨和检查工艺。记录对图纸的所有更改并验证烧结前后绘制的尺寸。
在装配试验中,请注意:
- 插入力;
- 边缘接触;
- 零件方向;
- 夹紧状态;
- 运动扭矩或运行扭矩;
- 定位的泄漏或重复性;
- 物品被移除后可见的损坏。
一个样品不是“受控生产设计”。
根据功能需求进行检查
检查应该模拟零件的操作。
一些引导部件可能需要制成直径、圆形和直的。密封部件可以是平面的、精加工的和垂直的。基准位置和重复性可能是夹具的要求。
目视标准中应规定以下内容:可接受的碎屑、可接受的裂纹、可接受的气孔、可接受的磨痕和可接受的边缘破损。不遮挡或拒绝不影响功能的标记;将外观控制限制在功能表面。
质量控制的另一个方面是包装。当需要精确的面和边缘时,需要将成品氧化锆零件分开,以防止它们在运输过程中相互接触。
仔细检查第一批生产零件
不仅仅是“它符合图纸吗?”应要求尽早生产。
确定装配方法是否稳定、检查员是否同意结果以及接触模式是否与设计假设相匹配。当零件从现场返回时,根据原型磨损记录检查它们。
您可能会看到新的一侧磨损标记,显示外壳变形或漂移。如果有多个边缘缺口,这可能是处理过程的迹象,而不是材料缺陷。
氧化锆不应使发现原始故障模式变得更加困难。
结论
氧化锆零件成功的第一步是失败的证据,而不是材料替换的请求。
确定负载、运动、接触表面和环境。然后重新设计金属导向特征,控制此类配合表面,并仅赋予功能表面精度。
要求报价时,应提供图纸、用途、材料要求、配合件、载荷、运动、温度、介质、装配方法、关键表面、数量和检验计划。这些信息将使陶瓷制造商能够创建生产零件,而不是简单地复制现有形状。
常见问题解答
Q1。 氧化锆零件的用途是什么?
它们的应用包括导轨、销、套筒、滚子、柱塞、阀门零件、固定装置、易损件和绝缘零件。
Q2。是否可以用氧化锆直接复制金属零件?
在某些情况下,尖角、压配合、螺纹和薄部分可能需要重新设计以适合陶瓷制造和组装。
Q3。为什么氧化锆比很多陶瓷都坚韧?
有一些类型的稳定氧化锆可以通过相变增韧来增韧以防止裂纹扩展。它们仍然是陶瓷材料,仍然可能碎裂或破裂。
Q4。所有表面都需要有严格的公差吗?
不可以。定位、密封和其他功能表面应采用严格的公差。
Q5。报价中应包含哪些信息?
图纸、应用条件、配合零件、功能表面、公差、光洁度、负载、环境、数量和检验要求。